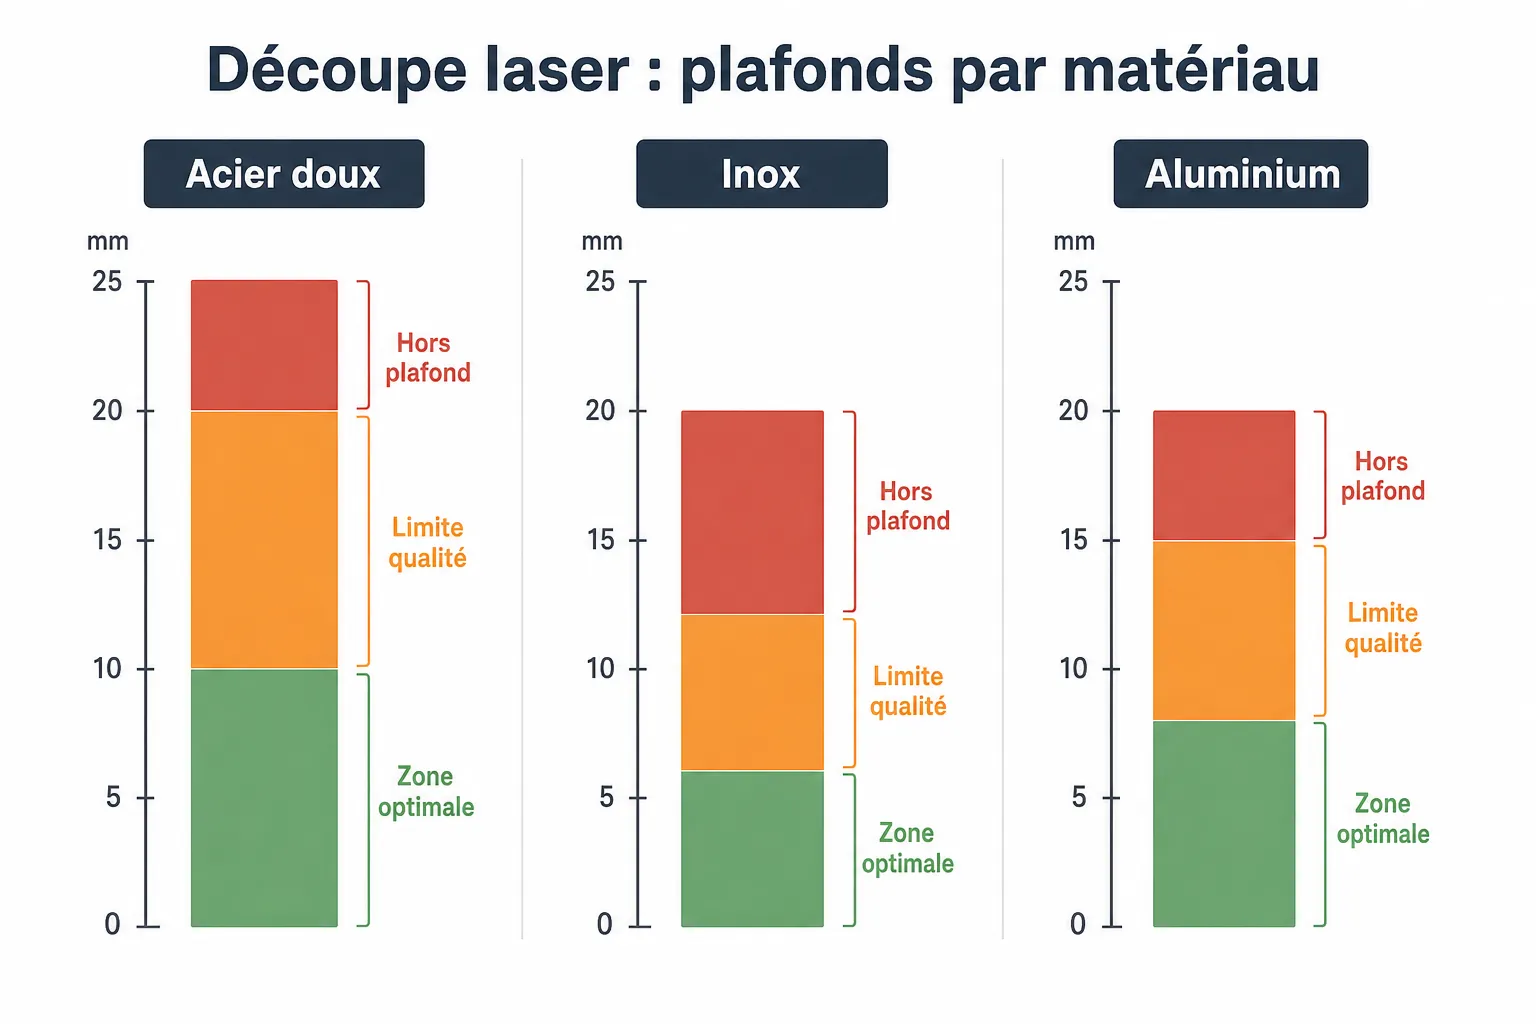
TLDR : la découpe laser de tôle fonctionne sur la plupart des aciers, inox et aluminiums courants, mais chaque matériau a ses plafonds d'épaisseur réels. Au-delà, la qualité de coupe chute, les coûts explosent, et l'atelier perd du temps. Voici ce qu'il faut savoir avant de chiffrer.
Ce que la découpe laser tôle gère vraiment bien
La découpe laser est à l'aise sur les géométries complexes, les petites séries et les tolérances serrées. Elle découpe sans contact, sans outil qui s'use pièce après pièce, et laisse un chant propre sur les épaisseurs adaptées.
Sur les aciers doux et les inox fins à moyens, c'est le procédé le plus rentable pour la plupart des ateliers. Les contours fermés, les encoches, les lumières oblongues : tout ça sort en un seul passage. Pas besoin de retouche manuelle si le réglage est bon.
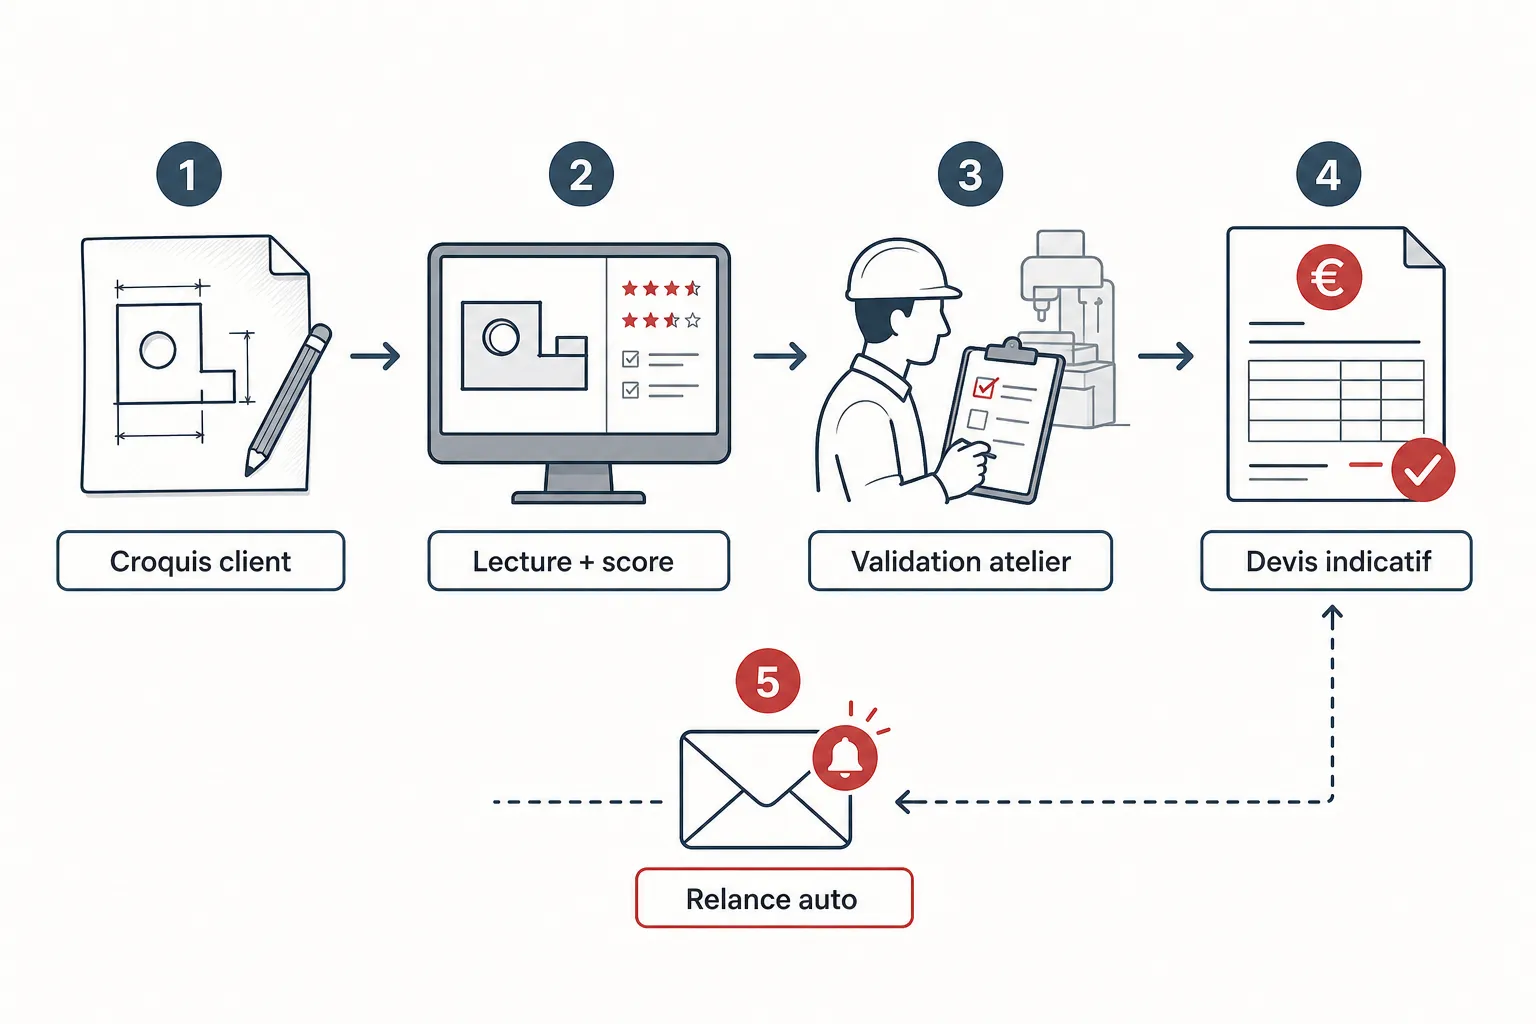
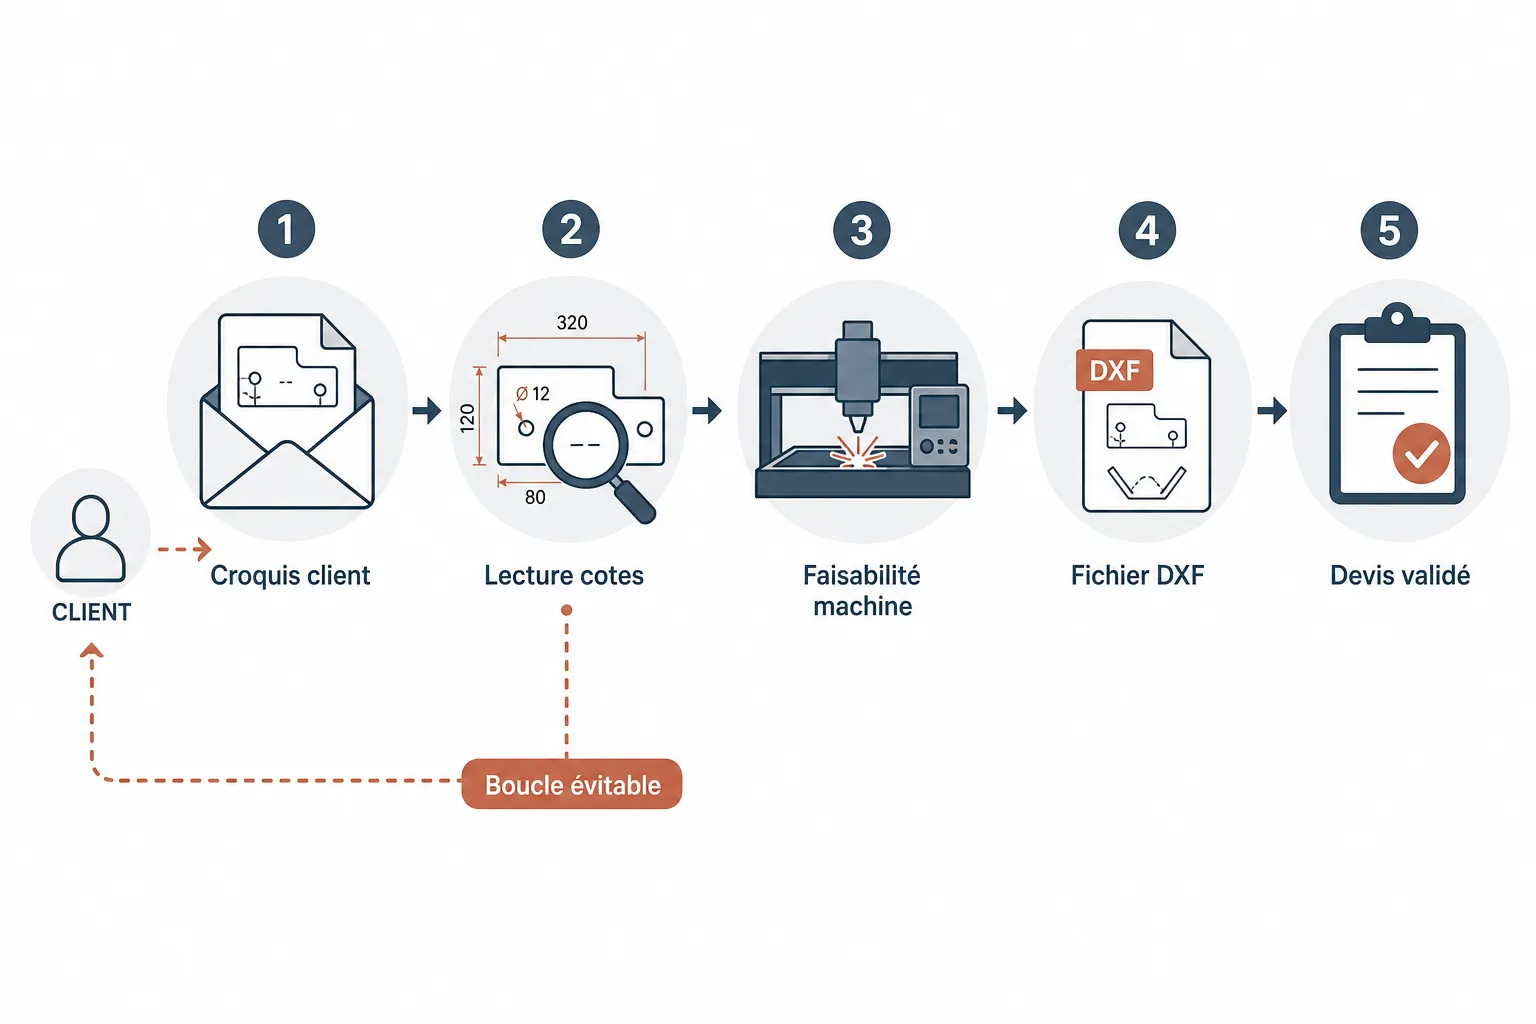
Le client, lui, ne voit pas ces contraintes. Il envoie un croquis et il attend un prix. C'est là que le deviseur doit poser les bonnes questions rapidement.
Épaisseurs : les plafonds à connaître par matériau
Il n'existe pas un seul plafond universel. Tout dépend de la puissance de la machine, du gaz utilisé et du matériau.
Voici les grandes familles :
-
Acier doux (S235, S355) : les lasers fibre actuels montent haut en épaisseur, mais au-delà d'une certaine limite la qualité de coupe se dégrade notablement. L'azote ne suffit plus, il faut de l'oxygène, et le chant prend de l'oxydation.
-
Inox (304, 316L) : la découpe laser à l'azote donne un chant brillant sur les faibles et moyennes épaisseurs. Plus l'épaisseur monte, plus la vitesse chute et plus le prix grimpe.
-
Aluminium : matériau réfléchissant, il a longtemps été difficile à couper au laser CO2. Le laser fibre gère mieux, mais l'aluminium épais reste délicat. La bavure apparaît plus vite qu'on ne le croit.
-
Cuivre et laiton : hautement réfléchissants. Certaines machines les refusent ou imposent des paramètres très spécifiques. À vérifier machine par machine.
La règle terrain : plus l'épaisseur se rapproche du plafond de la machine, plus la vitesse chute et plus le temps de découpe grimpe. Ce n'est pas linéaire. Un acier de 20 mm ne coûte pas deux fois plus à couper qu'un acier de 10 mm.
Les limites que les clients ne voient pas
Un client envoie un plan avec un petit trou oblong au milieu d'une pièce épaisse. Il ne sait pas que le rapport diamètre/épaisseur a une limite physique. En dessous d'un certain ratio, la découpe laser ne peut pas garantir la géométrie.
Autres limites courantes que l'atelier doit signaler avant de confirmer le devis :
-
Ponts trop fins entre deux découpes : la pièce peut bouger ou brûler localement.
-
Texte ou gravure sur inox épais : la résolution se dégrade.
-
Pièces très grandes par rapport au format de la table : ça semble évident, mais on reçoit encore des plans impossibles à nicher.
-
Matériaux revêtus : galvanisé, prélaqué, peinture époxy. Le laser brûle le revêtement, dégage des fumées, et le chant est souvent à reprendre.
Ce qui fait perdre le plus de temps, c'est quand le deviseur découvre ces problèmes après avoir envoyé le prix. Mieux vaut un ticket de retour au client avant de s'engager.
Si vous recevez des croquis clients en format papier ou PDF scanné et que vous devez transformer ce croquis en devis exploitable rapidement, c'est exactement ce que Koventor adresse.
Gaz de coupe : oxygène ou azote, ça change tout
Le choix du gaz n'est pas anodin. L'oxygène coupe vite les aciers épais, mais oxyde le chant. L'azote donne un chant propre et argenté, surtout sur inox, mais il est plus lent et plus cher à consommer sur les grandes épaisseurs.
Sur un devis, le gaz utilisé influe directement sur le temps machine et donc sur le prix final. Un client qui demande un chant brillant sur de l'acier épais à l'azote va payer significativement plus qu'il ne l'imagine.
Le deviseur averti pose la question du besoin réel : le chant est-il visible ? Est-il soudé derrière ? Si la pièce part au sablage ou à la peinture, l'oxydation ne pose pas de problème.
Ce que la découpe laser ne remplace pas
La découpe laser n'est pas toujours le bon procédé. Sur des épaisseurs très importantes, le plasma ou l'oxycoupage restent plus rapides et moins coûteux. Sur des pièces de série avec des tolérances larges, le poinçonnage peut être plus compétitif.
La découpe laser de tôle est aussi limitée aux formes planes. Elle ne tourne pas autour d'un tube sans axe rotatif en option. Elle ne fait pas les chanfreins de soudure en sortie directe, sauf machines spécifiques.
Proposer le bon procédé au client, c'est aussi ce qui fidélise. Un atelier qui dit « on peut faire ça autrement et ce sera moins cher » gagne en crédibilité. Pour voir comment des ateliers gèrent concrètement ces arbitrages, les cas d'usage Koventor donnent quelques exemples terrain.
Mon avis
La découpe laser est un procédé puissant, mais il est souvent survendu comme universel. En atelier, les vraies douleurs viennent des épaisseurs limites, des matériaux réfléchissants et des clients qui envoient des plans sans indiquer la matière ni l'épaisseur.
Mon conseil : construisez une grille interne claire par matériau et par épaisseur, avec les limites de votre machine spécifique. Affichez-la dans votre process de devis. Ce n'est pas une question de logiciel, c'est une question de méthode.
Le deviseur qui pose les bonnes questions dès la réception du croquis économise des allers-retours inutiles et des mauvaises surprises en production.
Questions fréquentes
Peut-on couper de l'aluminium au laser ? Oui, avec un laser fibre. Mais l'aluminium est réfléchissant et le risque de bavure augmente avec l'épaisseur. À partir d'une certaine épaisseur, d'autres procédés sont plus adaptés.
Quelle épaisseur maximale en acier doux ? Ça dépend de la puissance de la machine. Les lasers fibre de forte puissance montent assez haut, mais la qualité de coupe et la vitesse se dégradent progressivement. Demandez toujours les paramètres réels à votre sous-traitant.
Le galvanisé peut-il passer au laser ? Techniquement oui, mais la zinc brûle et dégage des fumées toxiques. Beaucoup d'ateliers refusent ou facturent une majoration. Le chant est souvent à reprendre. À anticiper avant de promettre un délai au client.