TLDR : le prix d'une découpe laser ne se résume pas au temps machine. La matière, l'épaisseur, la complexité du contour et les réglages de départ pèsent autant, parfois plus. Comprendre ces leviers, c'est devis juste et marge tenue.
Chaque semaine, un client envoie un croquis griffonné ou un PDF scanné et demande un prix dans la journée. Le problème : si vous ne décomposez pas vite les bons postes de coût, vous chiffrez trop bas ou vous perdez l'affaire en chiffrant trop haut. Cet article passe en revue ce qui fait vraiment monter ou descendre le prix d'une découpe laser, poste par poste.
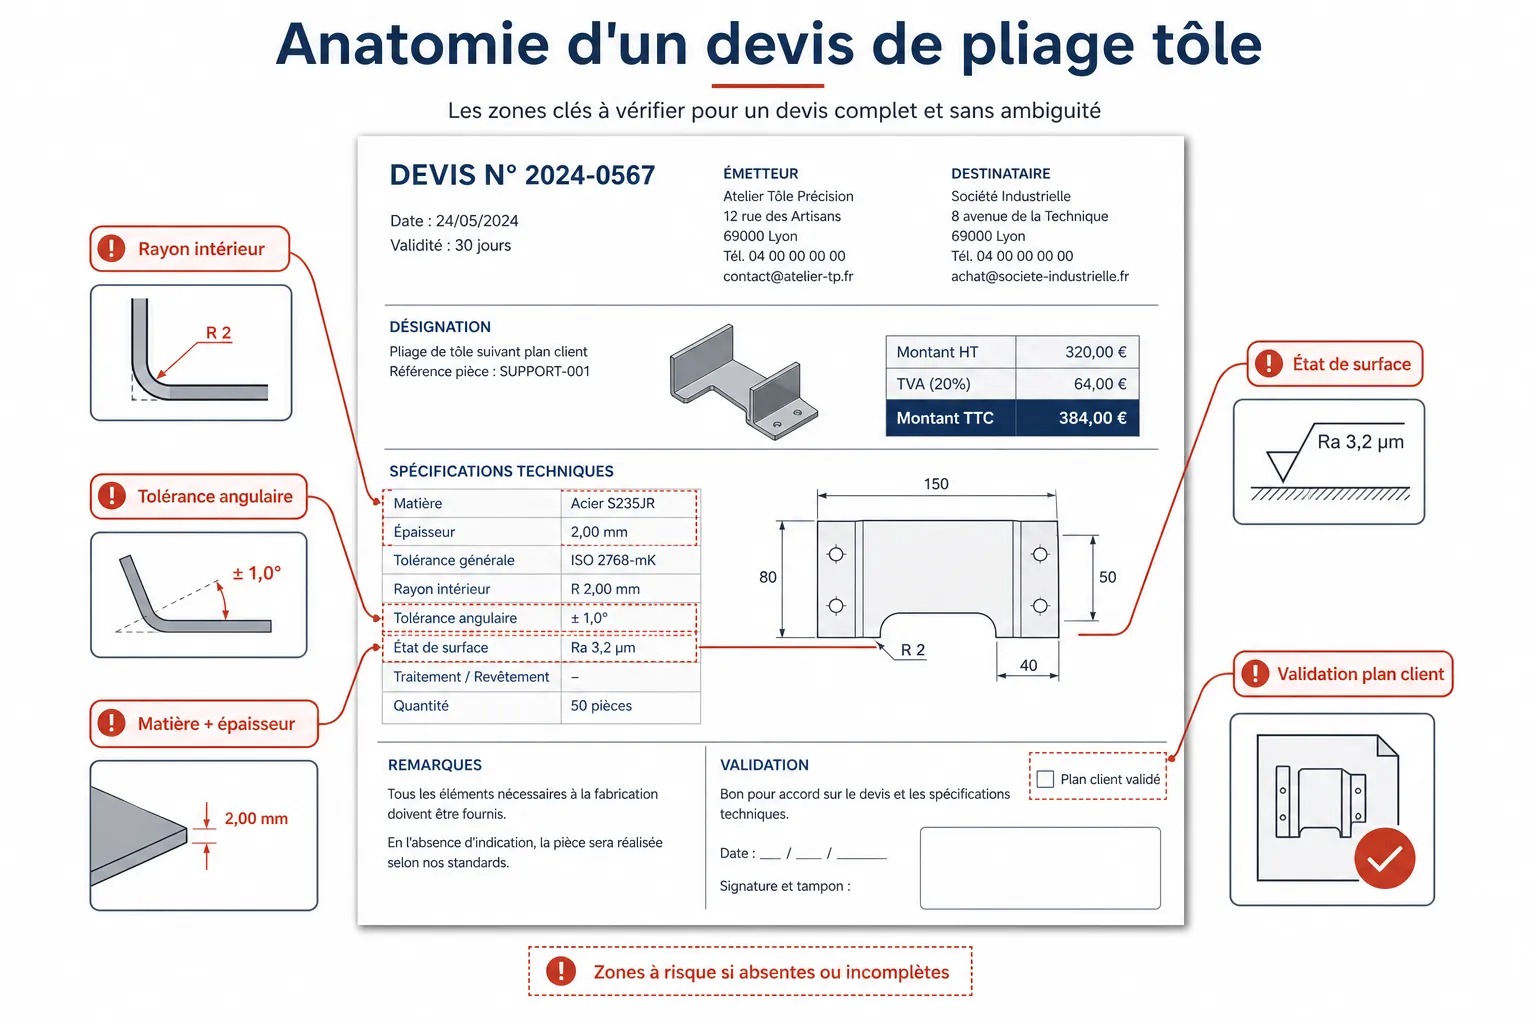
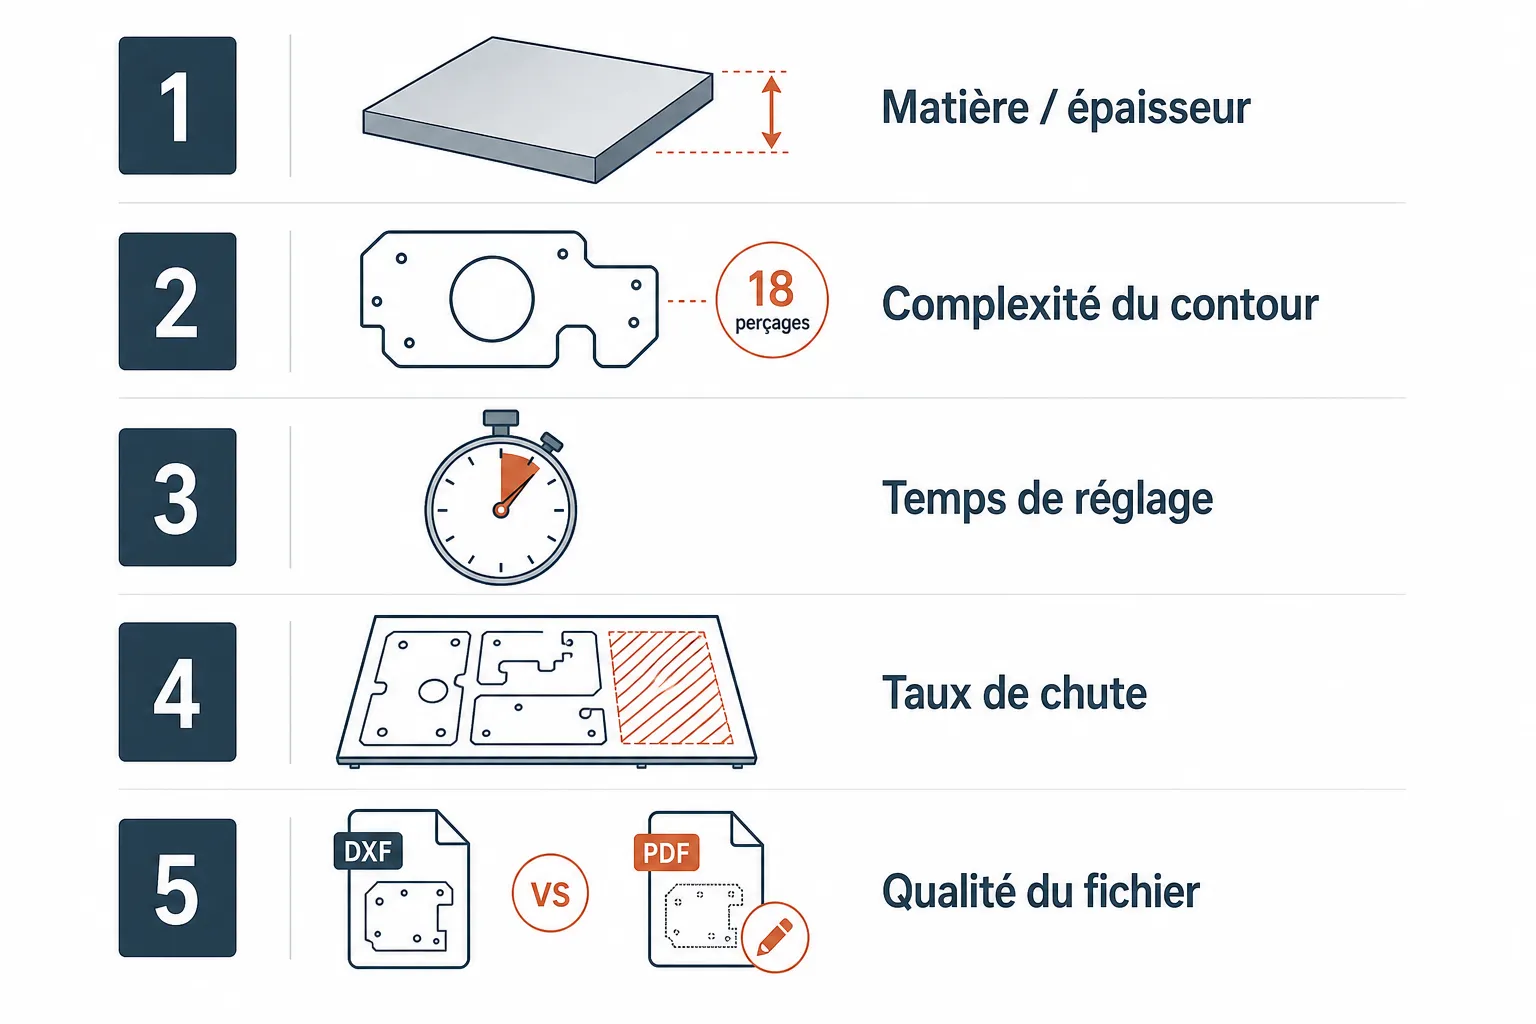
La matière et l'épaisseur : la base du calcul
L'acier doux, l'inox et l'aluminium ne se découpent pas à la même vitesse. Et à épaisseur égale, la vitesse de coupe peut varier du simple au triple selon le matériau. Moins la machine avance vite, plus le temps machine est long, plus la pièce coûte cher.
L'épaisseur est souvent le premier facteur de coût, avant même la taille de la pièce. Une tôle fine se découpe à grande vitesse. Une tôle épaisse demande plus de puissance, une vitesse réduite et parfois un gaz de coupe différent. L'azote, l'oxygène ou l'air comprimé n'ont pas le même coût ni le même rendu en bout de coupe.
Ce que beaucoup oublient : certaines épaisseurs sont à la limite des capacités de la machine. Le débit chute, les rebuts augmentent. Le coût s'envole sans que le client le voie venir.
La complexité du contour : ce que le linéaire ne dit pas
Un carré de 200 mm de côté et une pièce avec vingt découpes intérieures en étoile peuvent avoir la même surface. Leur prix n'a rien à voir.
Plus le contour est complexe, plus le nombre d'attaques laser est élevé, et chaque attaque coûte du temps. Un perçage laser, c'est une séquence complète : montée en puissance, perforation, puis coupe. Multipliez ça par vingt trous et vous comprenez pourquoi la pièce « simple » peut coûter deux fois plus que sa surface ne le laisse penser.
Les angles rentrants, les rayons très courts et les découpes en fond de pièce rallentissent aussi la tête. La machine freine, accélère, freine encore. Le temps effectif grimpe. C'est rarement expliqué au client, mais c'est réel.
Le temps de réglage et le lancement de série
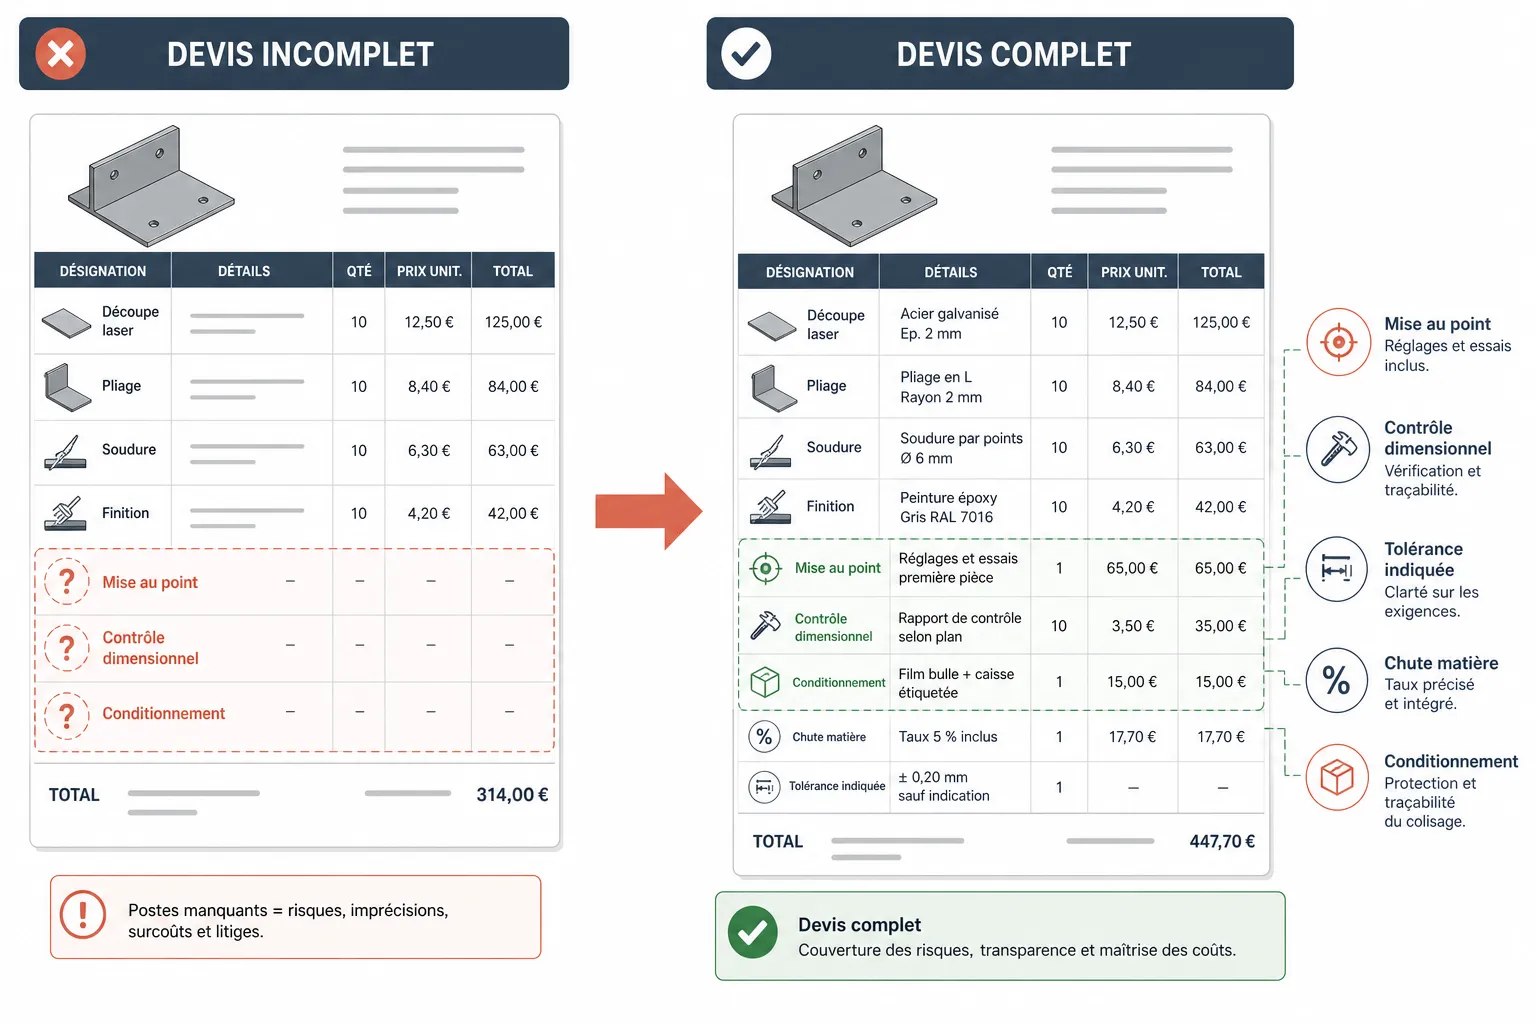
Le prix d'une découpe laser comprend toujours une part fixe : l'import du fichier, la vérification des traits, l'imbrication sur le plateau, le réglage de la machine. Pour une pièce unique, cette part fixe peut représenter la majorité du coût total.
En série, ce coût fixe se dilue sur chaque pièce. C'est pourquoi le prix unitaire baisse vite quand la quantité augmente. Mais sur un prototype ou une petite série, ce poste est incontournable.
L'erreur classique : oublier de valoriser le temps de préparation dans le devis, parce qu'on le considère comme « du travail de bureau ». C'est du temps opérateur, point. Il doit figurer dans le prix, sous une forme ou une autre.
Le chutage et l'imbrication : de l'argent dans la poubelle
Quand une pièce est petite ou de forme bizarre, elle laisse beaucoup de chute autour. Cette chute, c'est de la matière achetée et payée qui finit en recyclage.
Un bon imbriqueur réduit la chute. Mais imbriquer des pièces de formes différentes prend du temps. Et si le client ne commande qu'une seule référence en petite quantité, l'imbrication optimale est souvent impossible.
Le taux de chute est un coût réel que beaucoup d'ateliers n'intègrent pas explicitement dans leur grille. Ils l'absorbent dans la marge, puis s'étonnent de ne plus savoir pourquoi certaines commandes ne sont pas rentables.
Ce qui fait varier le prix d'une commande à l'autre sans raison apparente
Deux commandes identiques sur le papier peuvent coûter différemment selon l'état du carnet de charge. Une machine qui tourne à plein peut refuser une petite commande ou la tarifer avec un surcoût d'urgence. Une machine disponible acceptera la même pièce à tarif standard.
La qualité du fichier source joue aussi. Un DXF propre, c'est zéro retouche. Un PDF scanné de travers avec des courbes approximatives, c'est vingt minutes de reprise avant de lancer la machine. Si vous êtes côté atelier, vous savez exactement de quoi on parle. Si vous voulez réduire ce poste, un outil qui lit les croquis et génère directement un DXF propre change la donne dès la réception du fichier client.
La qualité du fichier entrant est souvent le levier le plus facile à actionner pour réduire le coût de préparation. Et c'est le seul levier qui ne dépend pas de la machine ni du client, mais de votre process interne.
Mon avis
J'ai vu beaucoup d'ateliers deviseurs estimer le prix d'une découpe laser à partir du poids ou de la surface, et s'y tenir. C'est une erreur qui coûte.
Le vrai calcul passe par quatre choses : le temps de coupe effectif (qui dépend de la matière, de l'épaisseur et de la complexité), le temps de réglage et de préparation, le taux de chute, et la qualité du fichier source. Ces quatre postes ne bougent pas tous dans le même sens selon la commande.
Mon conseil : formalisez une grille interne qui valorise chacun de ces postes séparément, même si le devis final est présenté en prix global au client. Vous verrez rapidement quelles commandes sont réellement rentables et lesquelles mangent de la marge sans que ça se voie. Pour aller plus vite sur la partie fichier et devis, vous pouvez jeter un oeil à ce que propose Koventor sur sa page d'accueil.
Questions fréquentes
Pourquoi le prix unitaire baisse-t-il autant en grande série ? Parce que le coût de réglage et de préparation, qui est fixe, se divise sur chaque pièce. Plus la série est longue, plus ce coût fixe pèse peu.
Un client qui fournit un PDF scanné au lieu d'un DXF doit-il payer plus cher ? Pas forcément, mais le temps de reprise du fichier est réel. Certains ateliers le facturent en frais de mise en plan, d'autres l'absorbent. Mieux vaut en avoir une règle explicite.
Comment expliquer à un client que sa pièce avec dix trous coûte plus cher qu'une pièce deux fois plus grande ? Dites-lui que chaque trou est une attaque laser distincte, avec sa propre séquence de démarrage. Le temps machine suit le nombre d'attaques, pas seulement la surface découpée.