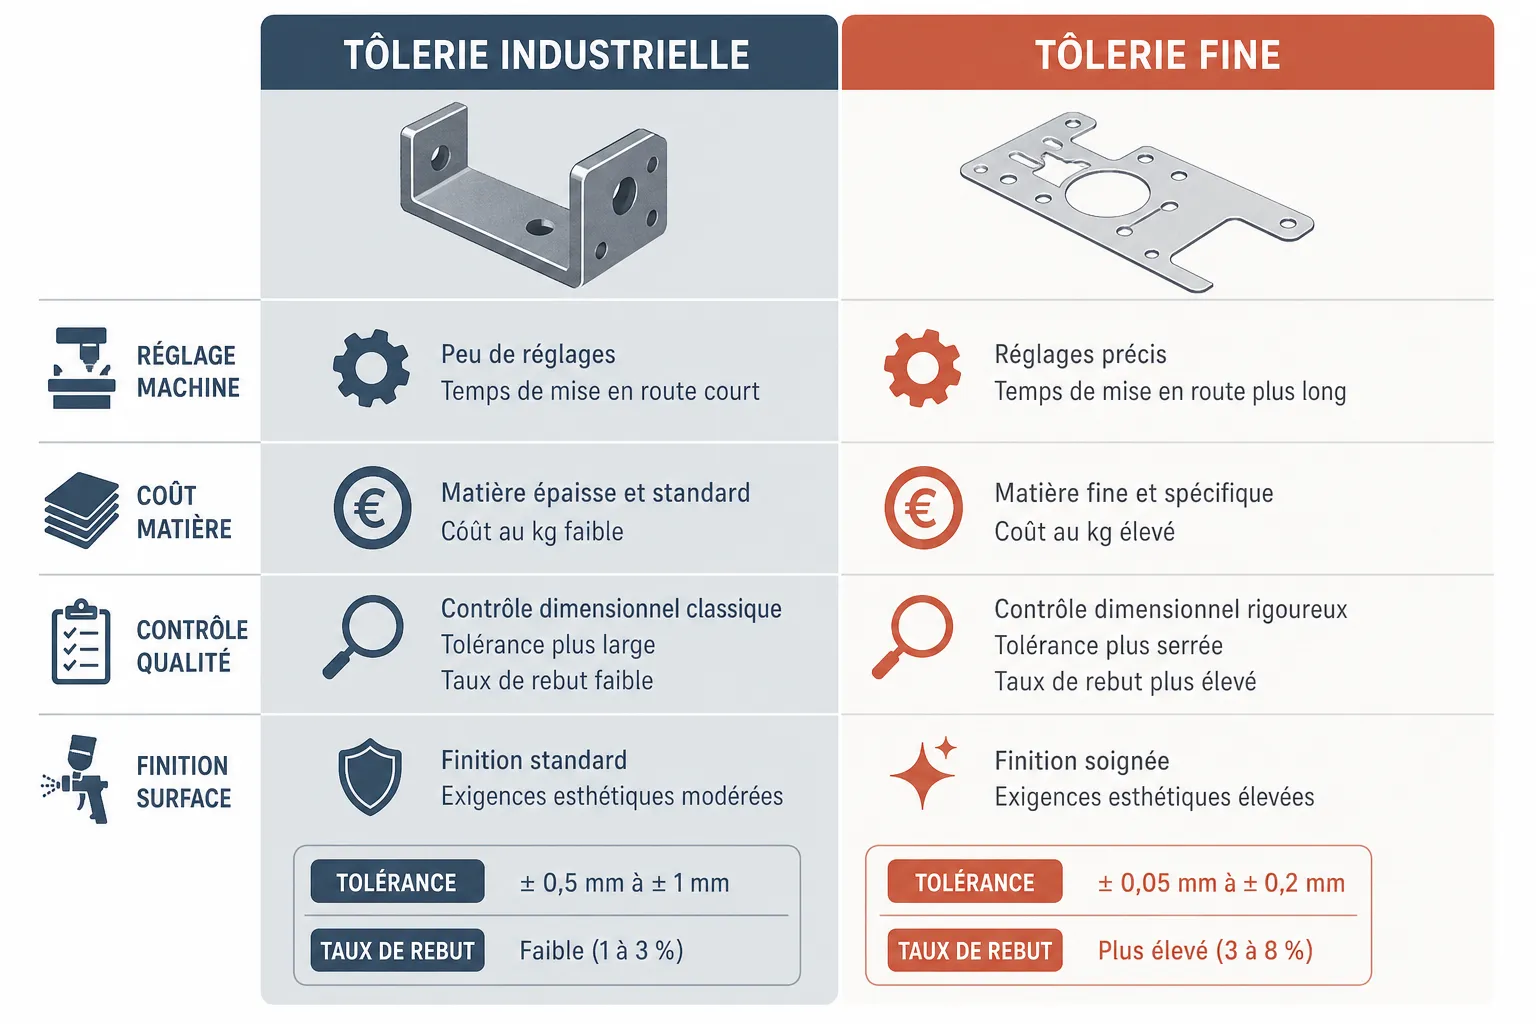
TLDR : la tôlerie fine désigne le travail de tôles minces, souvent en dessous de trois millimètres, où chaque dixième de millimètre compte. Les tolérances sont plus serrées qu'en chaudronnerie classique, et chiffrer sans les connaître, c'est s'exposer à des retouches coûteuses. Voici ce qu'il faut maîtriser avant d'envoyer un devis.
Ce que recouvre vraiment la tôlerie fine
Le terme est courant, mais il recouvre des réalités très différentes selon les ateliers. En tôlerie fine, on travaille des tôles minces, souvent en acier doux, inox ou aluminium. L'épaisseur peut descendre très bas, parfois en dessous du millimètre.
Ce n'est pas seulement une question d'épaisseur. La tôlerie fine implique des pièces où la déformation pendant la découpe ou le pliage change tout au résultat final. Un rayon de pliage mal choisi sur une tôle de 0,8 mm, et la pièce est bonne à jeter.
Les secteurs qui commandent ce type de pièces sont variés : électronique, médical, agroalimentaire, mobilier technique. Autant de clients qui arrivent avec des croquis cotés à la main, parfois des photos, rarement un DXF propre.
Tolérances en tôlerie fine : ce qui change vraiment
En tolerie fine, les tolérances générales de la norme ISO 2768 ne suffisent souvent pas. Les clients attendent des tolérances serrées sans toujours les formuler explicitement. C'est le premier piège.
Concrètement, plusieurs points créent des écarts :
- Le retour élastique après pliage. Il varie selon le matériau, le sens de laminage et l'épaisseur. Sur une tôle fine, il est parfois difficile à anticiper sans avoir déjà travaillé ce matériau.
- La planéité. Une tôle fine mal bridée pendant la découpe laser peut gauchir légèrement. Cela peut suffire à rater un assemblage.
- Les jeux de pliage. Le rayon intérieur minimum dépend de l'épaisseur. L'ignorer, c'est risquer une fissure ou un déchirement.
Quand le client ne précise pas de tolérances, le deviseur doit les déduire du contexte, ou poser la question avant de chiffrer. Attendre la livraison pour découvrir le problème, c'est perdre deux fois : sur la refabrication et sur la relation client.
Lire un croquis de tôlerie fine sans se tromper
La majorité des croquis qui arrivent en atelier sont des dessins à la main ou des scans. Sur une pièce de tôlerie fine, chaque cote mal lue peut déclencher une erreur en cascade.
Quelques points de vigilance :
- Les cotes de pliage indiquées en développé ou en cote finie, ce n'est pas la même chose. Vérifier avant de programmer.
- Les rayons non cotés. Souvent, le client dessine un angle vif. Il faut interpréter selon les capacités de l'outil et l'épaisseur réelle.
- Les trous près des bords ou près des lignes de pliage. En tôlerie fine, la matière est fragile. Un trou trop proche d'un pli déchire ou déforme.
Un croquis bien interprété en amont évite une relance client, un mauvais réglage machine et une pièce à refaire. C'est souvent là que se joue la rentabilité d'une petite série.
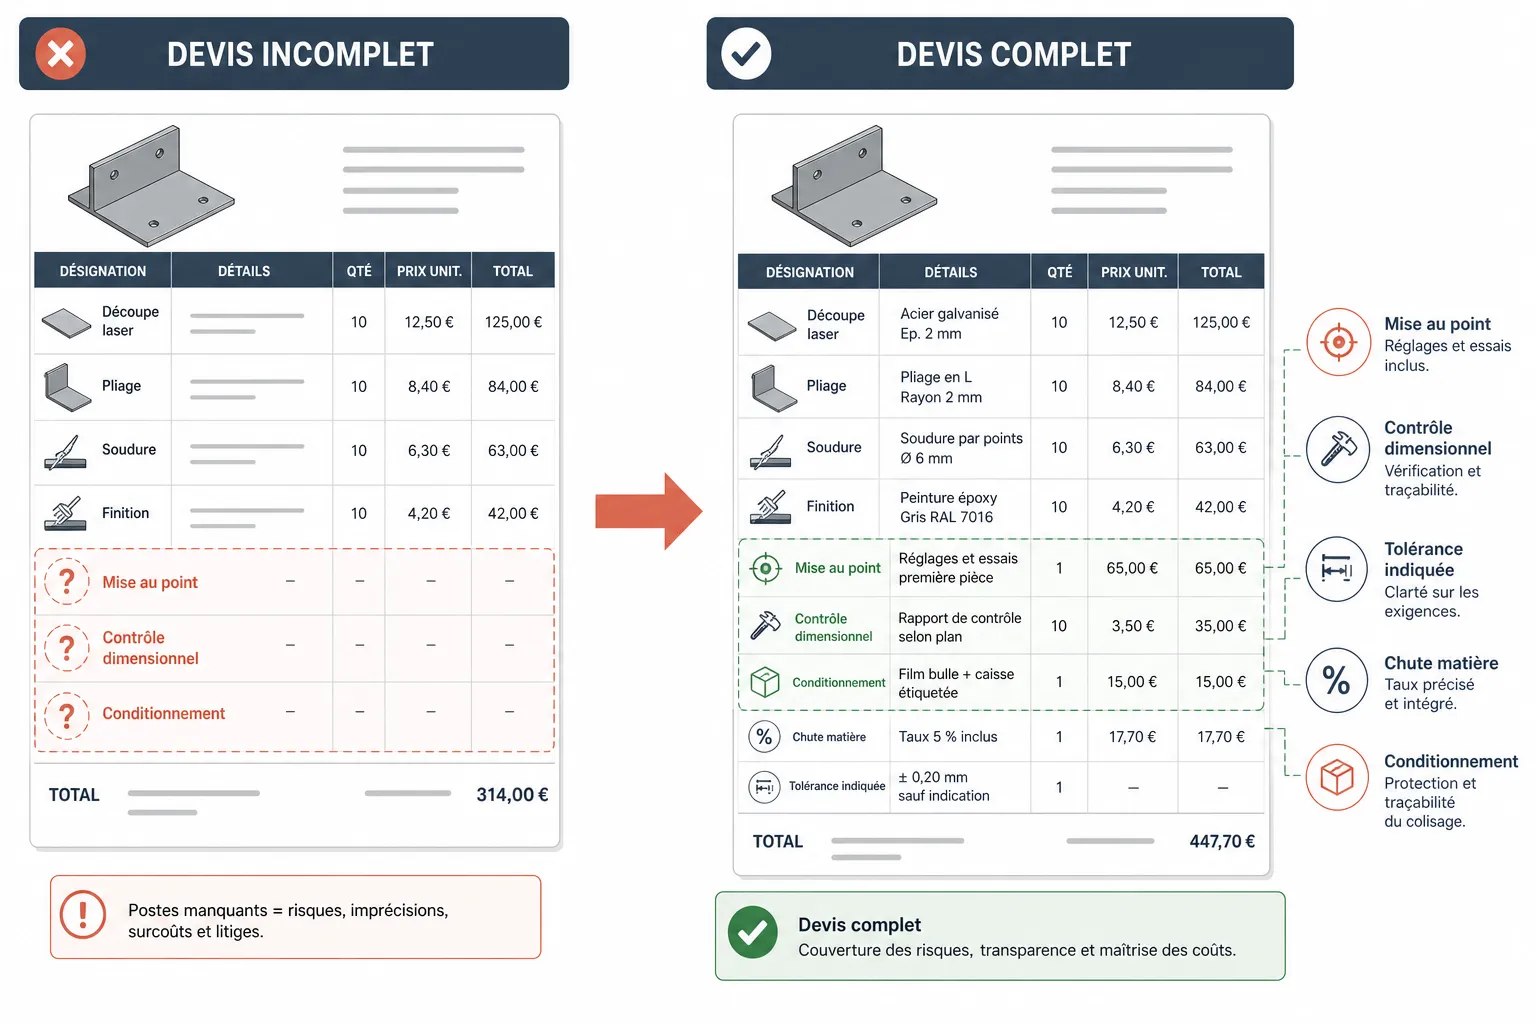
Chiffrer la tôlerie fine : les postes qui font dérailler le devis
Chiffrer vite ne veut pas dire chiffrer faux. Mais en tôlerie fine, certains postes sont régulièrement sous-évalués.
La mise au point. Sur des pièces minces, la première passe de réglage prend du temps. L'opérateur doit souvent ajuster la vitesse de découpe, la pression de pliage, la position des butées. Ce temps ne rentre pas dans le prix matière.
Les chutes. Une tôle fine se découpe souvent en petites pièces imbriquées. L'imbrication demande du temps de programmation. Et si le client commande une seule pièce, la chute est rarement récupérable.
- Le traitement de surface. Certains clients en tôlerie fine exigent un rendu esthétique. Scotch brite, satinage, passivation : chaque étape a un coût et un délai.
- Le conditionnement. Une tôle fine rayée pendant le transport, c'est un retour. Protéger chaque pièce prend du temps.
- Les tolérances serrées non prévues au devis. Elles rallongent les contrôles et les éventuelles retouches.
Le poste le plus souvent oublié dans un devis de tôlerie fine, c'est le temps de contrôle dimensionnel. Sur des pièces à tolérance serrée, mesurer proprement prend parfois autant de temps que plier.
Mon avis
La tôlerie fine est rentable quand on la maîtrise vraiment. Mais elle pardonne peu les approximations au moment du chiffrage.
Mon conseil : refusez de devisez sur un croquis flou sans poser au moins deux questions au client. L'épaisseur réelle du matériau et la tolérance attendue sur la cote critique. Deux minutes de clarification évitent deux heures de refabrication.
Si votre atelier commence à recevoir des demandes en tôlerie fine régulièrement, formalisez vos contraintes de fabrication par écrit. Rayons minimums, jeux de pliage, tolérances standards que vous appliquez par défaut. Partagez-les avec vos clients. Cela réduit les malentendus et positionne votre atelier comme sérieux.
Pour voir comment d'autres ateliers gèrent ce type de demandes complexes au quotidien, les cas d'usage concrets d'ateliers similaires peuvent donner des idées utiles.
Questions fréquentes
À partir de quelle épaisseur parle-t-on de tôlerie fine ? Il n'existe pas de définition universelle figée. En pratique, la plupart des ateliers situent la tôlerie fine en dessous de trois millimètres, parfois moins selon le matériau. L'aluminium fin et l'inox fin ne se comportent pas pareil.
Faut-il appliquer une tolérance différente si le client ne précise rien ? Oui. Appliquer les tolérances générales de la norme ISO 2768 est une pratique courante, mais elle doit être mentionnée dans le devis. Si le client a des exigences plus serrées, mieux vaut le savoir avant de commencer.
Comment éviter les erreurs de lecture sur un croquis scanné ? Travailler sur une version agrandie du scan, vérifier les cotes critiques par cohérence géométrique, et rappeler le client sur tout ce qui est ambigu. Un configurateur qui lit les croquis et signale les incohérences, comme ce que propose le configurateur Koventor, peut aider à réduire ce risque en amont.