TLDR : le rayon intérieur minimal se compte en multiples de l'épaisseur. Comptez environ 1 × e pour l'acier doux, 1,5 à 2 × e pour l'inox, 2 à 3 × e pour l'aluminium selon l'alliage. En dessous, la fibre extérieure se fissure. Et en pliage en l'air, ce n'est pas vous qui choisissez le rayon : c'est la largeur du V qui l'impose.
Le rayon n'est pas une préférence, c'est une limite matière
Quand une tôle plie, sa face intérieure se comprime et sa face extérieure s'étire. Plus le rayon est serré, plus cet étirement est violent sur une faible longueur. À un certain point, la matière ne suit plus : la peau extérieure se fissure, d'abord en micro-craquelures, puis en fente franche.
Ce point dépend de la ductilité de la matière, et il se mesure en multiples de l'épaisseur. C'est pour cela qu'on parle de « 1 × e » ou « 2 × e » plutôt que de millimètres : une même valeur absolue n'a pas le même sens sur 1 mm et sur 6 mm.
Les ordres de grandeur, matière par matière
| Matière | Rayon intérieur minimal | Ce qui l'explique |
|---|---|---|
| Acier doux S235 | ≈ 1 × e | Très ductile, tolère un pli serré |
| Acier S355 | ≈ 1,5 × e | Plus résistant, donc moins tolérant |
| Inox 304 | 1,5 à 2 × e | Écrouissage rapide : la matière durcit en se déformant |
| Aluminium 5754 | 2 à 3 × e | Faible allongement, fissure tôt |
| Aluminium 6060 T6 | 3 à 4 × e | Alliage traité, le plus délicat du lot |
Ces valeurs sont des ordres de grandeur d'atelier, pas une norme. Un même inox 304 recuit ou écroui ne se comporte pas pareil, et un fournisseur sérieux donne l'allongement à la rupture sur son certificat matière. C'est ce chiffre qui décide, pas la nuance seule.
Le piège du pliage en l'air : vous ne choisissez pas le rayon
C'est le point que les clients comprennent le moins, et qu'il faut leur expliquer avant de chiffrer.
En pliage en l'air, le poinçon ne vient pas écraser la tôle au fond de la matrice. Il la pousse entre les deux arêtes du V, et la tôle prend naturellement un rayon qui découle de la largeur de ce V :
Ri ≈ 0,16 × V
Un V de 16 mm donne donc un rayon d'environ 2,5 mm, que le poinçon ait un nez de 0,8 ou de 3 mm. Si votre client exige un rayon de 1 mm sur une pièce de 3 mm, la vraie question n'est pas « voulez-vous bien » mais « avons-nous le V de 6 mm et la presse qui va avec ».
Notre abaque de pliage donne la largeur de V, le rayon obtenu et la force nécessaire pour les épaisseurs courantes : c'est la réponse à donner au téléphone, chiffres à l'appui.
Ce qui se passe quand on force
Trois symptômes, dans cet ordre.
La peau d'orange. La surface extérieure devient granuleuse le long du pli. Ce n'est pas encore une fissure, mais c'est le signal que la matière travaille au-delà de son confort. Sur une pièce visible, c'est déjà un refus client.
Les micro-fissures. Visibles à l'œil sur un pli en acier galvanisé, où le revêtement craque avant l'acier. Sur un inox brossé, il faut regarder de près, en lumière rasante.
La rupture franche. Elle arrive rarement sur la presse : elle arrive en manipulation, en transport, ou six mois plus tard sur une pièce qui vibre. C'est la plus chère, parce qu'elle revient sous forme de litige.
L'effet du sens de laminage
À rayon égal, une tôle pliée perpendiculairement au sens de laminage tient mieux qu'une tôle pliée dans le sens. Les grains de la matière sont étirés par le laminage : plier parallèlement à ces grains revient à ouvrir la matière le long de ses lignes de faiblesse.
Sur l'acier doux, l'écart est faible et souvent négligeable. Sur l'aluminium et sur l'inox écroui, il ne l'est pas : un même rayon passe dans un sens et fissure dans l'autre.
Concrètement, cela veut dire qu'une pièce imbriquée sans tenir compte du sens de laminage peut être bonne sur la première tôle et mauvaise sur la seconde. Si vos pièces sont critiques, la contrainte doit figurer sur la fiche de découpe, pas dans la tête du régleur.
Ce qu'il faut écrire sur le devis
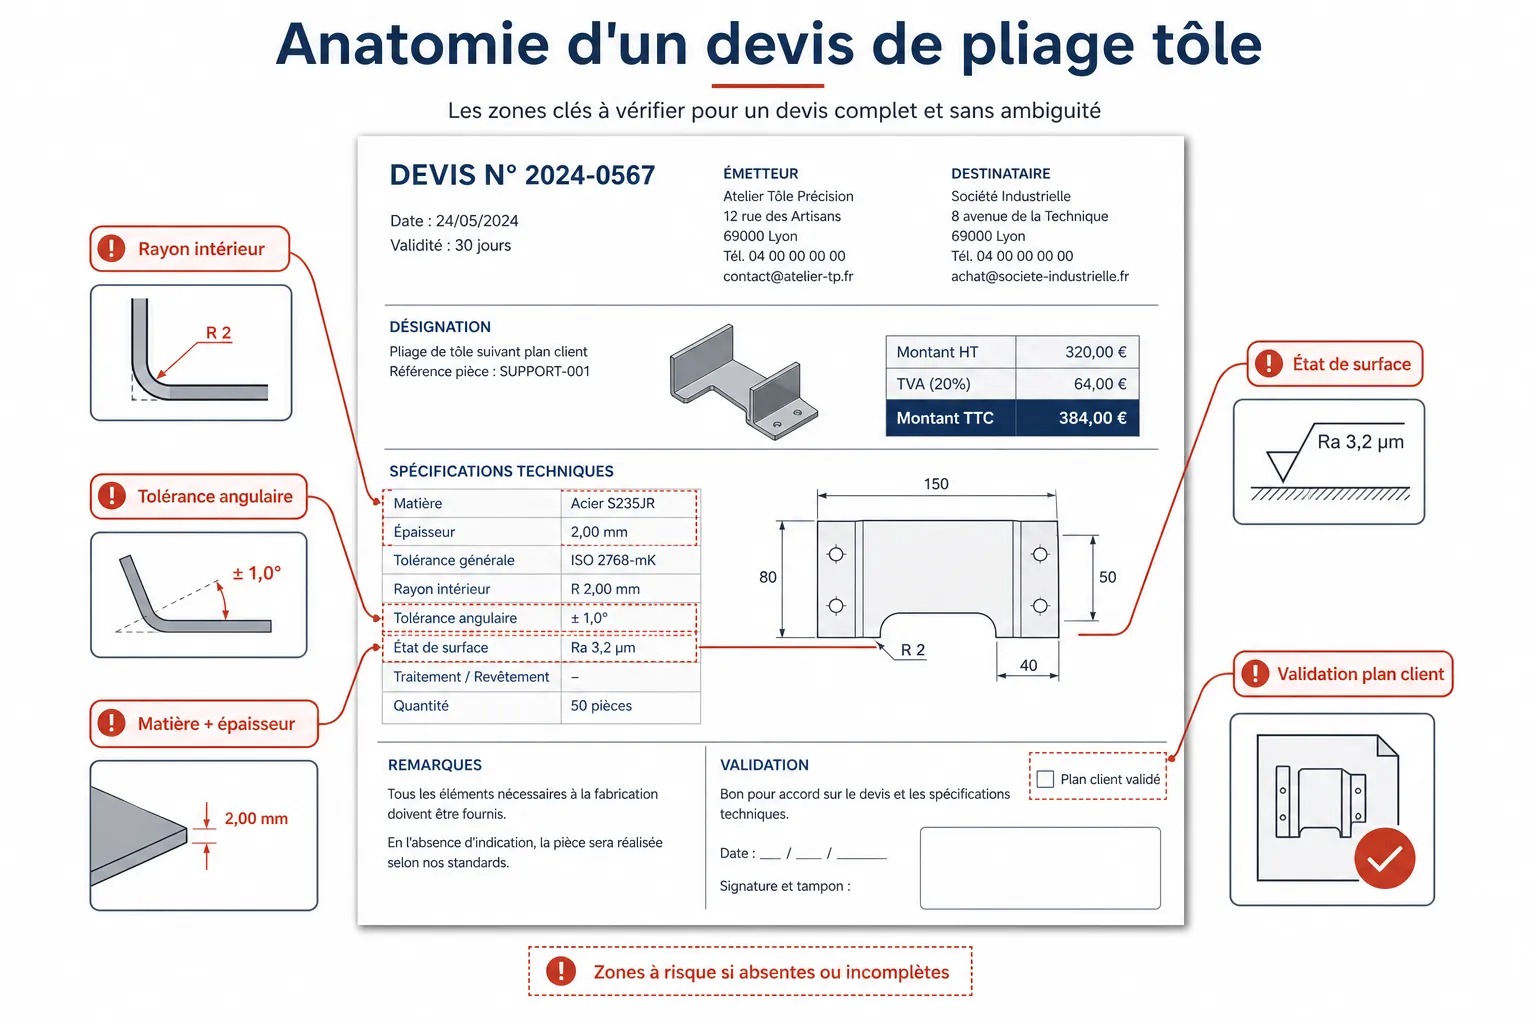
Trois lignes suffisent, et elles évitent la quasi-totalité des contestations :
- Le rayon intérieur retenu, en millimètres, pas « standard ».
- La largeur de V utilisée, qui justifie ce rayon.
- La mention du sens de laminage quand la pièce l'exige.
Un client qui voit le rayon écrit noir sur blanc ne peut pas prétendre qu'il en attendait un autre. Et un atelier qui a écrit sa largeur de V se protège le jour où un autre atelier reprend la série avec un outillage différent.
Le rayon change aussi le développé
C'est la conséquence qu'on oublie. Le rayon intérieur entre directement dans le calcul de la longueur à débiter :
fibre neutre = π / 180 × angle × (Ri + k × e)
Passer d'un rayon de 1 mm à un rayon de 3 mm sur un pli à 90° en acier de 2 mm change le développé de près de 3 mm. Sur une pièce à cinq plis, on dépasse le centimètre, et la pièce ne rentre plus dans son logement.
Notre calculateur de développé prend le rayon en paramètre, justement pour que cette erreur ne passe pas.
En pratique, dans un devis automatisé
Un configurateur qui accepte n'importe quel rayon parce que le client l'a tapé n'aide personne : il transforme une erreur de saisie en commande ferme. Koventor applique vos limites à la saisie : si la pièce demande un rayon que votre outillage ne sait pas faire, elle est refusée avant le devis, pas découverte à la presse.
C'est moins spectaculaire qu'un devis instantané, et beaucoup plus utile.