TLDR : en tôlerie industrielle, on chiffre sur des épaisseurs fortes, des séries courtes et des tolérances larges. En tôlerie fine, c'est l'inverse : les tolérances serrent, les matières coûtent cher et le moindre oubli plombe la marge. Les deux univers partagent les mêmes outils de base, mais pas du tout la même logique de prix.
Quand un client dépose un croquis sur votre bureau, la première question n'est pas « quelle machine ? ». C'est : dans quel registre on est ? Tôlerie industrielle ou tôlerie fine ? La réponse change tout : le temps de réglage, le taux de chute, la difficulté de pliage, et au final le prix que vous allez annoncer. Rater cette lecture du dossier, c'est soit perdre l'affaire, soit perdre de l'argent.
Tôlerie industrielle : ce que ça recouvre vraiment
La tôlerie industrielle, c'est la transformation de tôles épaisses, souvent en acier noir ou galvanisé, pour des pièces structurelles ou fonctionnelles. Charpente légère, capotage machine, bâti de convoyeur, supporterie lourde. Les épaisseurs démarrent là où la tôlerie fine s'arrête.
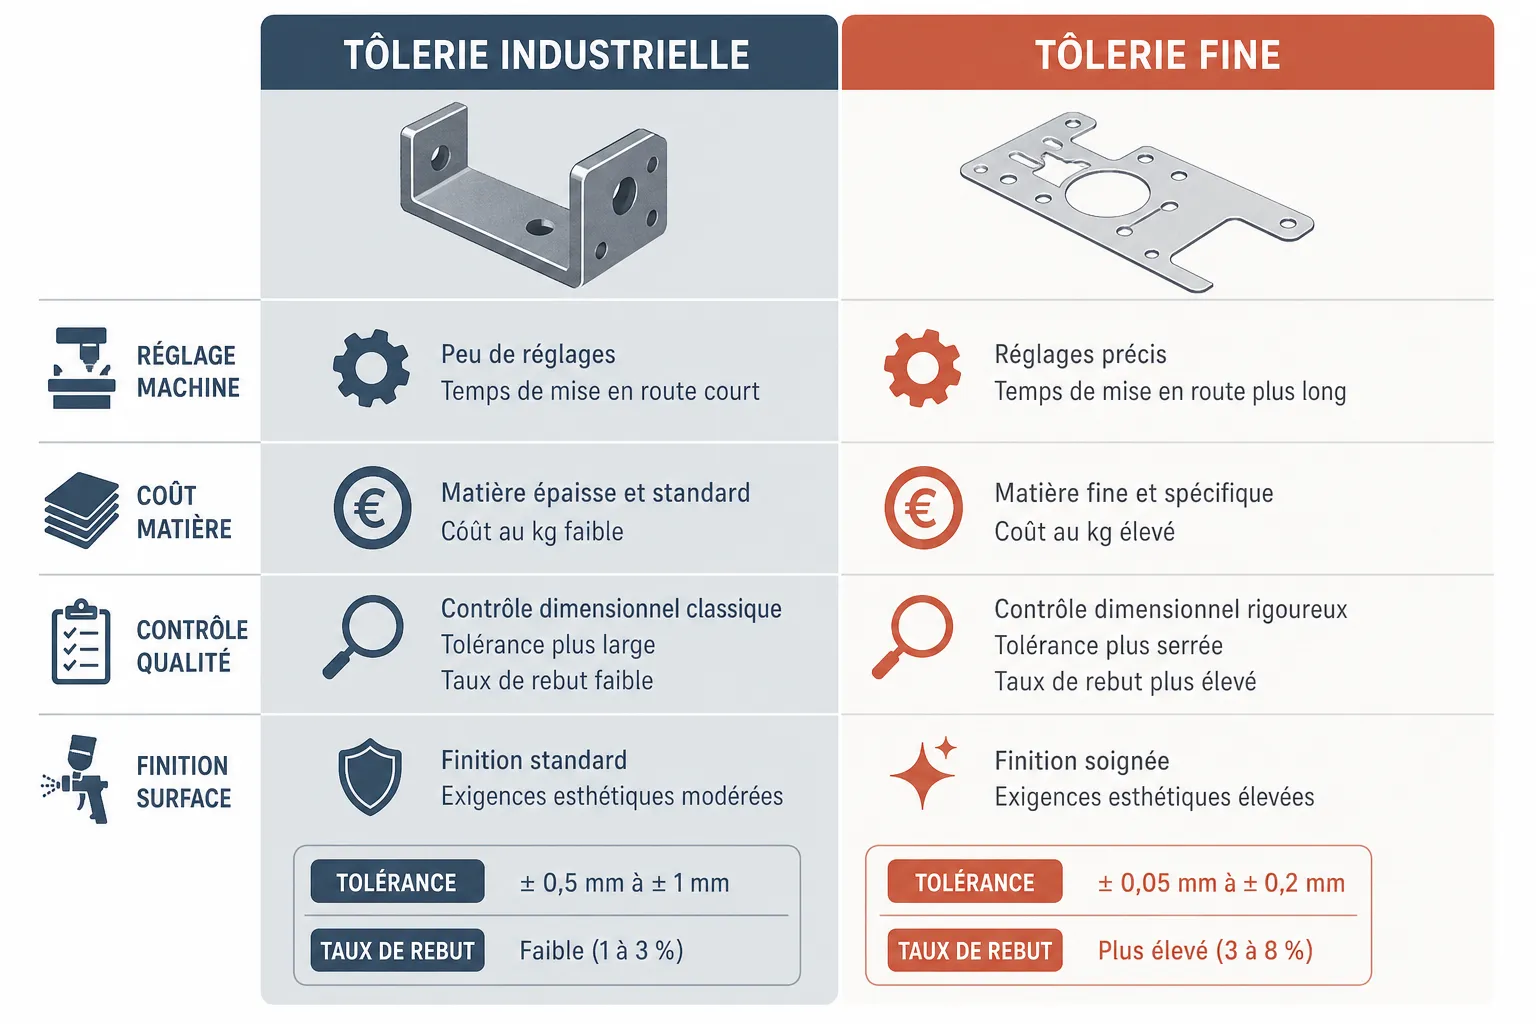
Les tolérances sont larges par rapport à la tôlerie de précision. Un jeu de quelques dixièmes ne dérange personne. Ce qui compte, c'est la résistance mécanique et la facilité d'assemblage. En tôlerie industrielle, le poids de matière est souvent le premier poste de coût, avant la main-d'oeuvre.
Les pièces sont rarement complexes en géométrie, mais elles sont souvent grandes. Et grandes, ça veut dire : temps de manutention, capacité de la presse-plieuse, longueur de coupe laser ou plasma. Le chiffrage doit intégrer ces contraintes dès le départ.
Tôlerie fine : là où chaque dixième coûte
La tôlerie fine travaille des épaisseurs faibles, souvent en inox, aluminium ou acier traité. Coffrets électriques, pièces de carrosserie industrielle, éléments décoratifs, boîtiers de protection. La géométrie peut être très travaillée.
Les tolérances serrent. Un défaut de planéité visible à l'oeil, une rayure en surface, un rayon de pliage mal calculé : la pièce part au rebut. La tôlerie fine punit les approximations que la tôlerie industrielle absorbe sans broncher.
Les matières coûtent nettement plus cher au kilo. L'inox brossé, l'aluminium anodisé, les alliages spéciaux : le coût matière est un poste sensible. Et le réglage machine est plus long, parce que la marge d'erreur est réduite. Tout ça doit rentrer dans le devis.
Les quatre points où le chiffrage diverge vraiment
Entre les deux univers, les différences ne sont pas juste d'épaisseur. Elles touchent la structure même du calcul de prix.
- Matière : en tôlerie industrielle, l'acier est abordable et les chutes sont souvent recyclables. En tôlerie fine, les chutes d'inox ou d'aluminium ont une valeur, mais le taux de chute pèse lourd sur une petite pièce.
- Réglage et outillage : une pièce fine demande plus de soin au réglage, parfois un outillage spécifique (matrice de pliage douce, film de protection). Ce temps ne se voit pas sur le plan, mais il coûte.
- Contrôle qualité : en tôlerie fine, le contrôle est systématique. En tôlerie industrielle, on contrôle les cotes critiques, pas toute la pièce.
- Finition : la tôlerie fine inclut souvent une finition de surface dans le périmètre de la pièce. Débavurage, brossage, protection. En tôlerie industrielle, la peinture ou le traitement est souvent un poste séparé.
Quand un croquis arrive sans indication d'épaisseur ni de matière, c'est là que les erreurs se glissent. Le deviseur suppose. Et supposer, en tôlerie fine, ça peut coûter cher.
L'erreur classique : appliquer la même grille tarifaire aux deux
Beaucoup d'ateliers qui font les deux (industrielle et fine) gardent une seule grille de prix au temps machine. C'est pratique, mais c'est faux.
Le temps de réglage n'est pas le même. La probabilité de rebut n'est pas la même. Le coût de la matière première n'est pas le même. Appliquer le même taux horaire à une pièce en inox 0,8 mm qu'à une platine en acier 6 mm, c'est garantir une marge désastreuse sur l'une ou l'autre.
La bonne pratique, c'est d'avoir des coefficients distincts selon le registre de la pièce, pas seulement selon la machine utilisée. Certains ateliers le font intuitivement, mais sans le formaliser. Résultat : le deviseur le plus expérimenté s'en sort, le remplaçant se plante.
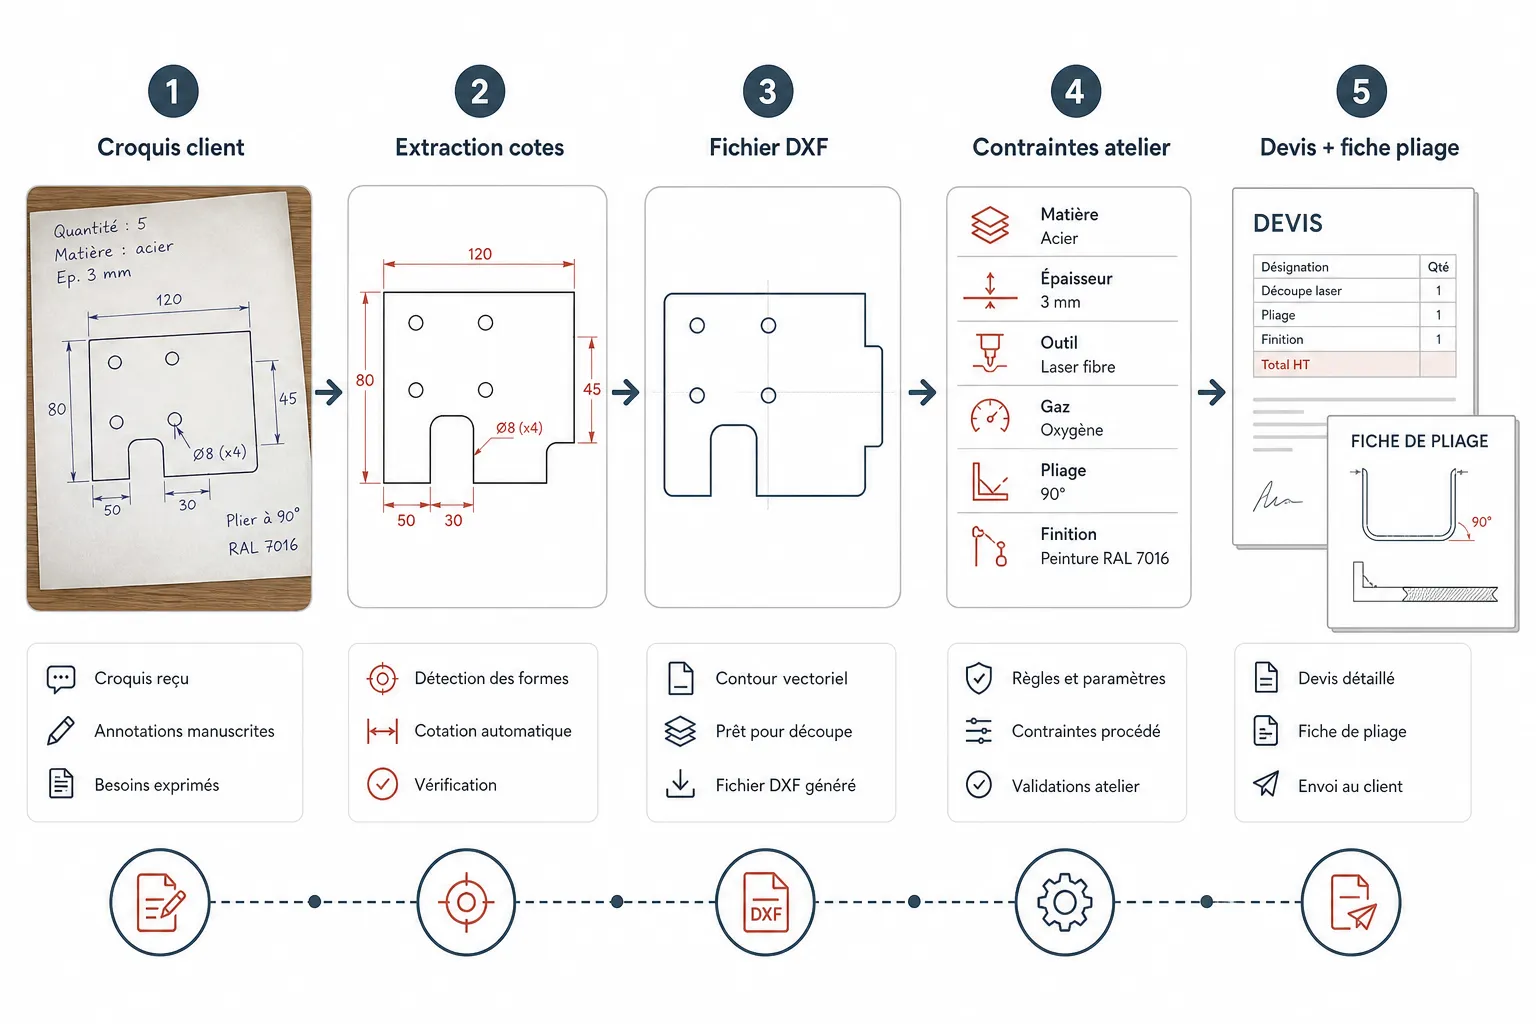
Si vous traitez régulièrement des dossiers mixtes, regardez comment un configurateur de croquis vers devis peut vous aider à appliquer ces règles de façon systématique, sans dépendre de la mémoire de quelqu'un.
Lire un croquis client pour identifier le registre
Un croquis de client ne dit pas toujours explicitement dans quel registre on est. Mais il y a des indices.
- Épaisseur indiquée ou non : si elle manque, il faut la demander avant tout calcul.
- Matière mentionnée : « inox 304 » ou « acier S235 » ne s'interprètent pas pareil.
- Tolérances notées : des tolérances ISO serrées, c'est souvent de la tôlerie fine.
- Finition demandée : « aspect visible » ou « prêt à peindre » change le niveau d'exigence.
- Quantité : une série longue en tôlerie industrielle peut justifier un outillage dédié. En tôlerie fine, même les petites séries exigent un soin constant.
Un croquis mal lu, c'est un devis faux. Et un devis faux, c'est soit un client mécontent, soit un atelier qui travaille à perte. Les deux sont évitables.
Pour voir comment des ateliers concrets gèrent ce tri dès la réception du croquis, les cas d'usage détaillés par type de pièce donnent des repères utiles.
Mon avis
Mon conseil : traitez tôlerie industrielle et tôlerie fine comme deux métiers distincts, même si vos machines font les deux. Les règles de chiffrage ne se partagent pas.
Le vrai risque, c'est l'habitude. On a l'habitude de chiffrer de l'industriel, un dossier de fine arrive, on applique la même méthode, et on rate le devis. L'erreur ne se voit pas tout de suite. Elle apparaît quand la pièce part au rebut ou quand la marge de fin de mois est nulle.
Formalisez vos deux grilles, même sommairement, plutôt que de tout garder dans la tête d'un seul deviseur. La transmission des règles de chiffrage est souvent le talon d'Achille des petits ateliers. Quand la personne qui sait partir en vacances, tout le monde est bloqué.
Questions fréquentes
Est-ce qu'un atelier peut faire les deux sans se spécialiser ? Oui, beaucoup le font. Mais il faut des règles de chiffrage distinctes pour chaque registre. Sinon, la marge sur l'un compense les pertes sur l'autre, et on ne sait jamais vraiment où on gagne.
Comment je sais si une pièce relève de la tôlerie fine ou industrielle quand le client n'indique pas l'épaisseur ? Regardez la matière, les tolérances et la finition demandée. Si deux de ces trois éléments pointent vers l'exigence, traitez la pièce comme de la tôlerie fine. En cas de doute, demandez avant de chiffrer. C'est toujours plus rapide que de refaire le devis.
Mon deviseur expérimenté fait la distinction naturellement. Est-ce que c'est suffisant ? C'est suffisant tant qu'il est là. Le jour où il part, ou qu'il est absent, les règles doivent exister quelque part. Une grille écrite, même simple, vaut mieux que de la compétence non transmise.