TLDR : la découpe plasma tient mieux sur les fortes épaisseurs, le laser gagne sur la précision et les faibles épaisseurs. Le bon choix dépend du matériau, de la tolérance exigée par le client, et de ce que votre atelier peut facturer sans perdre de marge. Voici ce qu'il faut vraiment savoir pour chiffrer juste dès la réception d'un croquis.
Plasma ou laser : quelle différence concrète pour votre atelier ?
Le plasma coupe par arc électrique et jet de gaz ionisé. Le laser coupe par faisceau focalisé, thermiquement ou par fusion. Ces deux technologies ne s'adressent pas aux mêmes pièces.
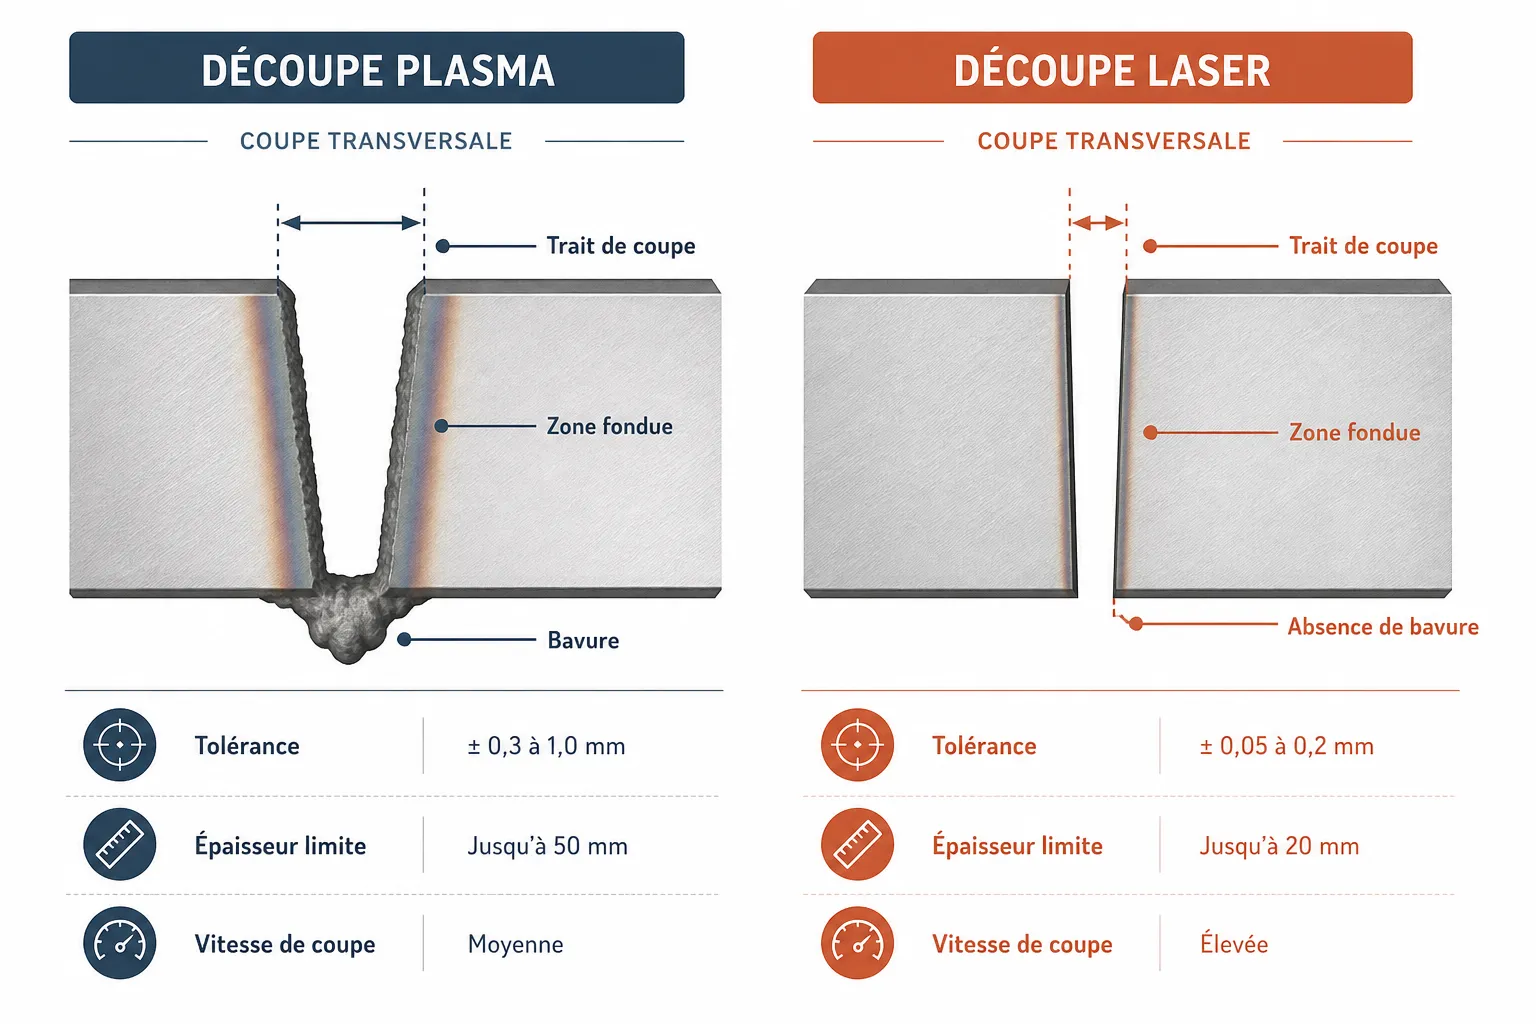
La découpe plasma est plus rapide sur les grandes épaisseurs. Elle chauffe davantage la zone de coupe, ce qui élargit la zone affectée thermiquement. Résultat : des bavures plus fréquentes, une tolérance moins serrée.
Le laser, lui, produit une coupe plus nette, avec une largeur de trait (le trait de scie) plus fine et une répétabilité supérieure. Mais il atteint ses limites sur les fortes épaisseurs, surtout sur l'acier inox et l'aluminium.
À partir de quelle épaisseur le plasma devient-il pertinent ?
En acier construction, le laser reste très compétitif jusqu'à des épaisseurs moyennes. Au-delà, la découpe plasma reprend l'avantage en vitesse de coupe et en coût machine par heure.
Sur l'inox, le laser fibre pousse plus loin ses limites qu'un laser CO2 classique. Mais le plasma reste une option viable dès que la tolérance n'est pas critique.
La vraie question n'est pas « lequel est meilleur », c'est « quelle tolérance le client exige-t-il sur cette pièce ? » Si le croquis indique un jeu d'assemblage serré, le plasma peut rendre le boulot plus long en ébavurage et en reprise.
Sur l'aluminium, le plasma est utilisable mais moins propre que sur acier. Le laser fibre reste souvent préférable si l'épaisseur le permet.
La tolérance : le critère que les deviseurs oublient trop souvent
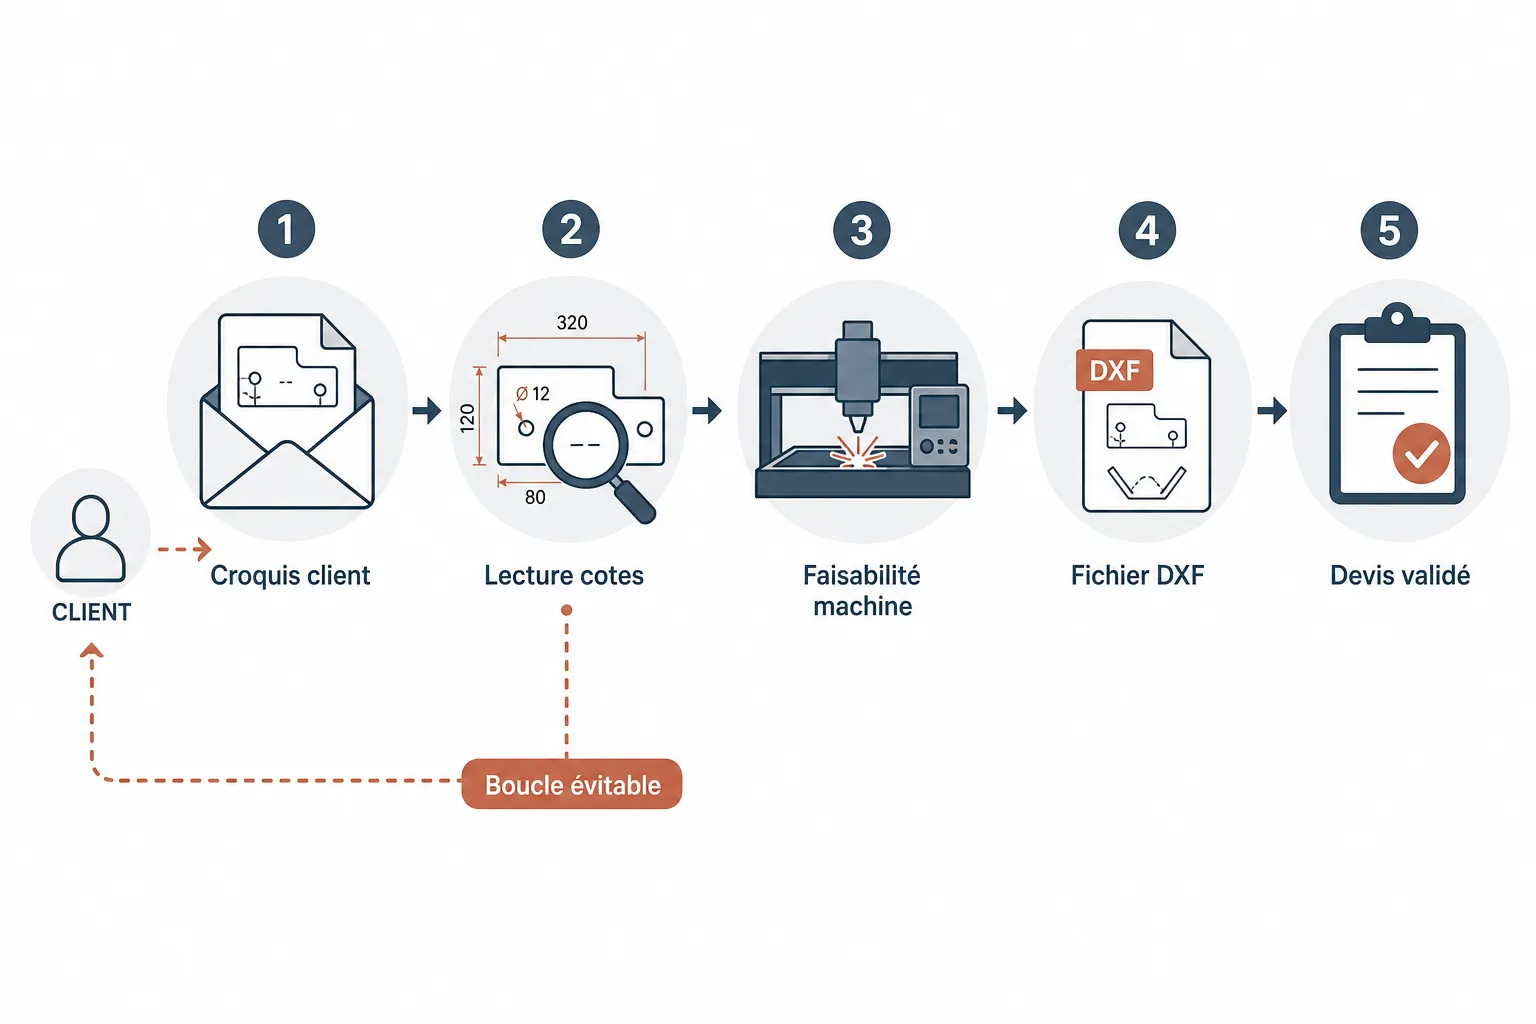
Un croquis client arrive avec des cotes. Mais la tolérance n'est pas toujours notée. Et c'est là que les erreurs de devis se glissent.
Si votre client veut du H7 sur un trou, ou un ajustement serré pour une charnière, la découpe plasma seule ne suffira pas. Il faudra prévoir une reprise d'usinage. Ce coût doit figurer dans le devis.
Lire un croquis, c'est lire les tolérances autant que les cotes. Un atelier qui chiffre plasma là où le client attend une précision laser va soit perdre de la marge sur les reprises, soit perdre le client sur la qualité.
Sur les pièces de structure ou de châssis, la tolérance est souvent moins critique. Le plasma est alors un bon choix économique. Sur les pièces de précision, d'habillage ou de serrurerie fine, le laser s'impose.
Bavures, zone fondue, planéité : ce que ça change pour le pliage ensuite
La découpe plasma génère une bavure côté inférieur plus marquée qu'un laser. Sur une pièce qui part directement au pli, cette bavure peut coincer dans les outils ou fausser la mise à longueur.
La zone affectée thermiquement est aussi plus large avec le plasma. Sur des tôles fines, cela peut créer une déformation légère. Un croquis prévu pour du laser et rebasculé sur plasma sans ajustement peut donner une pièce hors tolérance en sortie de plieuse.
Prévoyez toujours un ébavurage dans votre gamme si vous passez une pièce en plasma avant pliage. Ce n'est pas une option, c'est une étape qui conditionne la qualité finale. Et cette étape a un coût à chiffrer.
Si vous traitez des croquis clients directement en configurateur, comme avec l'outil proposé sur le configurateur croquis-vers-devis de Koventor, les contraintes de procédé peuvent être intégrées dès la lecture du dessin pour éviter ce type d'oubli.
Comment lire un croquis client pour choisir le bon procédé ?
Le procédé ne se choisit pas après avoir lu le plan. Il se choisit en lisant le plan. La matière, l'épaisseur, les tolérances indiquées, les fonctions de la pièce : tout est là.
Un croquis annoté « épaisseur 15 mm acier S235, jeu assemblage non critique » oriente clairement vers le plasma. Un croquis « épaisseur 2 mm inox 304, surface visible, cotes serrées » oriente vers le laser.
Le problème, c'est que les croquis clients sont rarement complets. Il manque souvent la tolérance, parfois la matière, parfois même l'épaisseur. Votre deviseur doit poser ces questions avant de chiffrer, pas après avoir envoyé le devis.
Un bon réflexe : créez une checklist de lecture pour vos deviseurs. Matière, épaisseur, tolérance générale, finition attendue, destination de la pièce. Cinq secondes à cocher, beaucoup de malentendus évités.
Mon avis
La majorité des ateliers que je croise n'ont pas un problème de machine. Ils ont un problème de lecture du besoin client.
Mon conseil : arrêtez de choisir le procédé par habitude ou par disponibilité machine. Choisissez-le par la pièce. Si votre plasma est libre et que la pièce est fine et précise, ne forcez pas. L'ébavurage et la reprise vous coûteront plus que le temps gagné au départ.
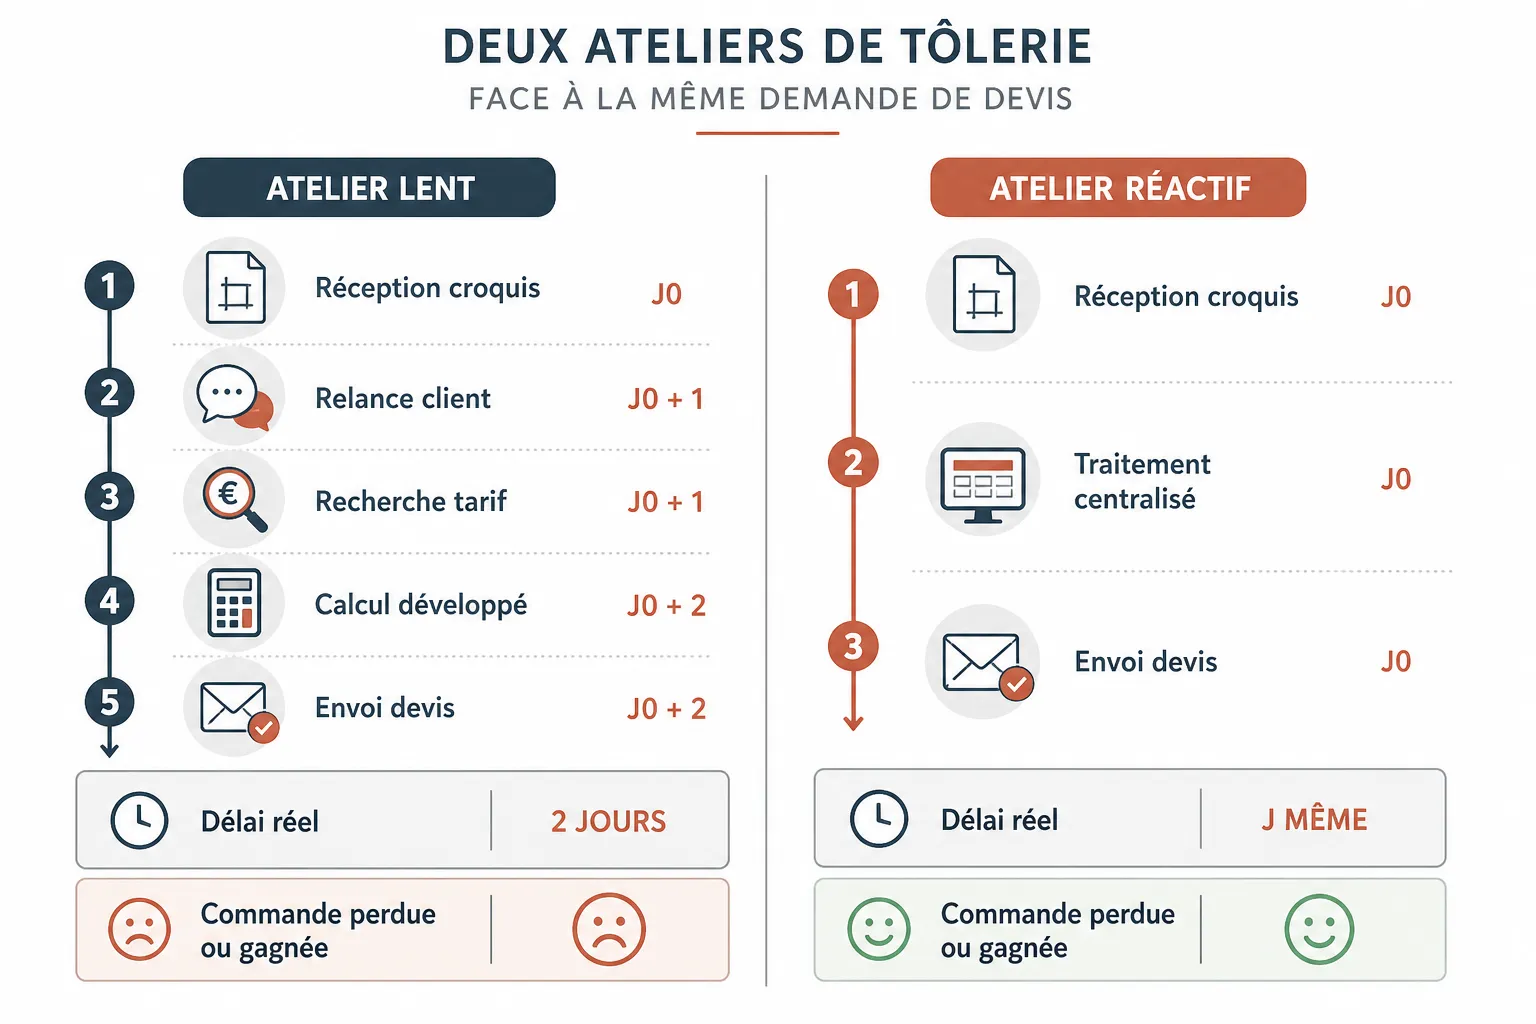
Et si vos deviseurs passent trop de temps à interpréter des croquis flous, c'est souvent là que la marge se perd. Outiller cette étape, c'est protéger votre rentabilité avant même de lancer la machine.
Questions fréquentes
Le plasma peut-il remplacer le laser sur toutes les pièces ? Non. Sur les faibles épaisseurs et les tolérances serrées, le plasma ne donne pas le même résultat. Il reste pertinent sur les fortes épaisseurs et les pièces de structure où la tolérance est large.
Faut-il systématiquement ébavurer après découpe plasma ? Presque toujours, oui, surtout si la pièce part au pli ou si elle est en contact avec d'autres éléments d'assemblage. Ne pas le prévoir dans le devis est une erreur classique.
Comment chiffrer la différence de procédé sur un même croquis ? En intégrant le temps de coupe, le taux horaire machine, et les opérations annexes comme l'ébavurage ou le planage. Si vous souhaitez voir comment automatiser cette lecture de croquis, vous pouvez demander une démonstration.