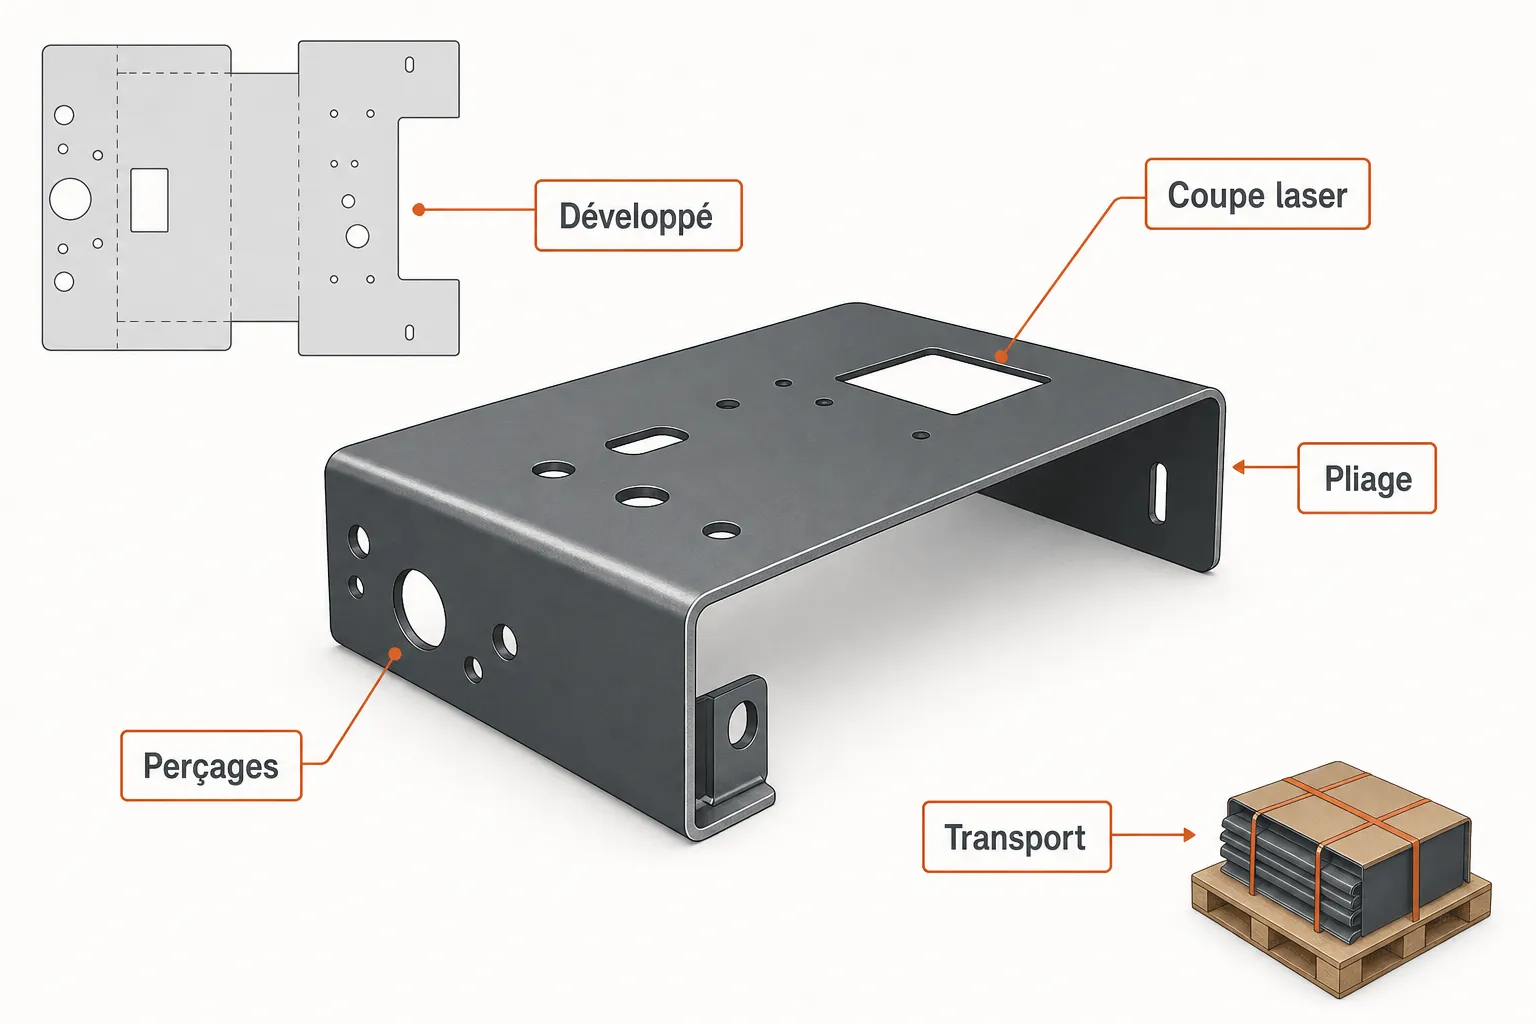
TLDR : un bord doit se trouver au moins à un demi-V du milieu du pli, plus une marge, sinon la tôle glisse dans la matrice au lieu de plier. Un trou trop proche s'ovalise. Deux plis trop rapprochés ne passent pas, faute de place pour le poinçon. Ces trois limites se vérifient sur le croquis, pas sur la presse.
Pourquoi un bord trop court ne plie pas
Le pliage en l'air repose sur trois points d'appui : les deux arêtes du V et le nez du poinçon. Pour que la tôle plie, il faut qu'elle repose franchement sur les deux arêtes.
Si le bord de la pièce s'arrête avant l'arête, il n'y a plus d'appui d'un côté. La tôle ne plie pas : elle bascule, glisse, se déforme en dehors du pli prévu. Sur une petite série, ça donne des pièces toutes différentes. Sur une pièce unique, ça donne une pièce à refaire.
La règle est simple :
bord minimal ≈ V / 2 + e
Sur un V de 16 mm et une tôle de 2 mm, comptez environ 10 mm de bord. En dessous, il faut changer de V, donc changer de rayon, donc en informer le client.
C'est pour cela que la largeur de V n'est pas un détail d'atelier : elle décide de ce qui est pliable. Notre abaque de pliage donne le V retenu pour chaque épaisseur, donc le bord minimal qui en découle.
Les trous près d'un pli
Un trou placé dans la zone de pliage subit la même déformation que la matière autour : il s'allonge dans le sens du pli et devient ovale. Un trou taraudé devient inutilisable, un trou de passage devient hors tolérance.
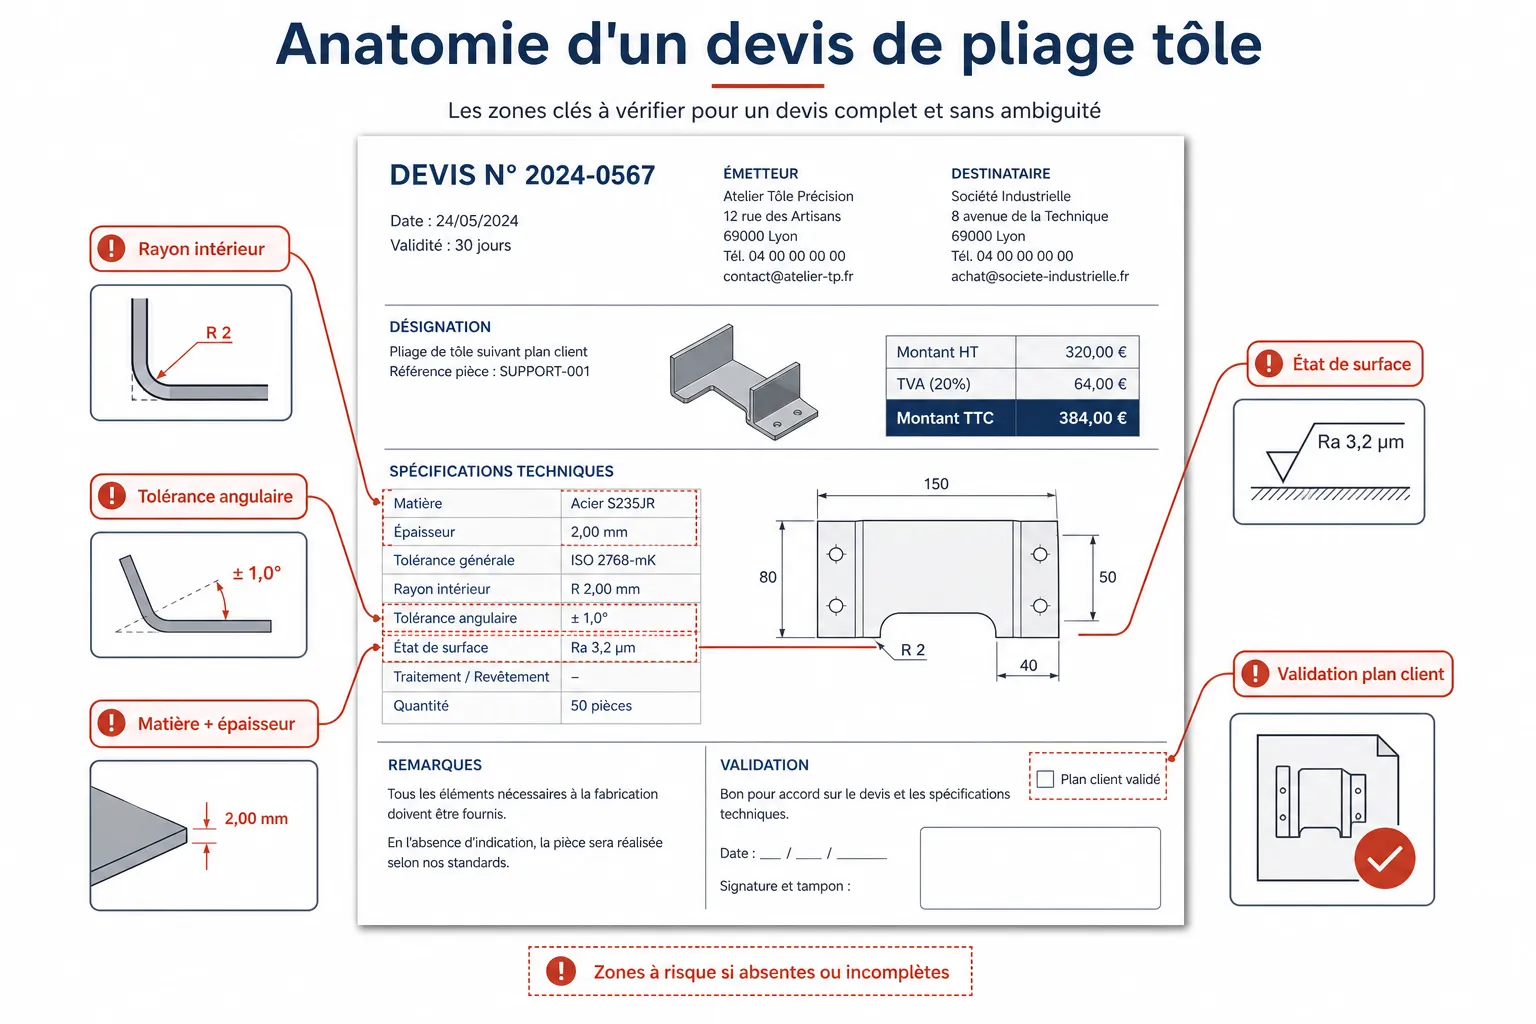
La règle pratique : le bord du trou doit être à au moins 2,5 × e + Ri du centre du pli. Sur une tôle de 2 mm avec un rayon de 2 mm, cela fait 7 mm.
Quand la géométrie l'impose malgré tout, deux solutions existent. Percer après pliage, ce qui coûte une reprise. Ou dégager le trou par une lumière oblongue qui absorbe la déformation, ce qui change la pièce et doit être validé.
Dans les deux cas, c'est une décision à prendre au devis, pas au moment de la production.
Deux plis trop rapprochés
Entre deux plis parallèles, il faut de la place pour que le poinçon passe sans toucher le pli déjà formé. La contrainte dépend du profil du poinçon : un col de cygne passe là où un poinçon droit bute.
L'ordre de grandeur, avec un outillage courant : comptez au moins 3 × e + Ri entre les deux plis, et vérifiez la géométrie du poinçon dès que la pièce ressemble à un U étroit ou à un Z serré.
Le cas piégeux est le caisson. Quatre plis à 90° qui forment une boîte : le dernier pli se fait dans un espace fermé, et il n'y a plus de place pour l'outil. Beaucoup de pièces dessinées à plat sont impossibles à plier dans l'ordre où on les imagine. Certaines ne sont pliables dans aucun ordre.
L'ordre des plis, le sujet dont personne ne parle
Une pièce peut respecter toutes les distances minimales et rester infaisable, simplement parce qu'aucune séquence ne permet de former le dernier pli.
La vérification est mécanique : à chaque pli, la partie déjà formée doit pouvoir sortir du gabarit sans heurter la presse, le tablier ou les butées arrière. Un atelier expérimenté la fait de tête en regardant le croquis. Un logiciel qui ne la fait pas produit des devis pour des pièces qui n'existeront jamais.
Ce que ça veut dire pour le devis
Ces trois limites se vérifient en deux minutes sur un croquis, et jamais après la découpe. Une pièce non pliable découverte à la presse, c'est la tôle perdue, le délai cassé, et une conversation désagréable avec un client qui ne comprend pas pourquoi son dessin « ne marche pas ».
La bonne pratique tient en une phrase : contrôlez la faisabilité avant de chiffrer, pas avant de produire. Et quand une pièce ne passe pas, proposez la modification en même temps que le refus. Un client à qui on dit « impossible » cherche un autre atelier ; un client à qui on dit « impossible tel quel, faisable en déplaçant ce trou de 4 mm » signe.
Les faire appliquer sans y penser
Ces règles ne sont difficiles ni à comprendre ni à appliquer. Elles sont difficiles à appliquer systématiquement, quand il y a quinze devis en attente et que le client au téléphone veut un prix tout de suite.
C'est là qu'un configurateur sert vraiment. Koventor connaît vos V, vos poinçons et vos épaisseurs. Une pièce dont le bord est trop court, dont un trou tombe dans la zone de pliage ou dont le dernier pli ne passe pas est refusée à la saisie, avec la cote à corriger. Le client la corrige lui-même, et vous recevez un devis pour une pièce réellement produisible.
Pour vérifier ces contraintes à la main, nos deux outils gratuits sont là : le calcul du développé et l'abaque de pliage.