TLDR : en pliage en l'air, la force vaut environ 1,42 × Rm × e² / V, en newtons par millimètre de longueur pliée. L'épaisseur est au carré : passer de 2 à 4 mm quadruple le besoin. Élargir le V le divise. Un calibrage en fond de matrice demande trois à cinq fois plus. Vérifiez le tonnage avant de débiter, pas après.
La formule, et ce que chaque terme veut dire
F ≈ 1,42 × Rm × e² / V
F est en newtons par millimètre de longueur pliée. Pour obtenir des tonnes sur une pièce entière, multipliez par la longueur en millimètres et divisez par 9 810.
- Rm, la résistance à la traction de la matière, en N/mm². Environ 400 pour un acier doux, 520 pour un S355, 600 pour un inox 304, 220 pour un aluminium 5754.
- e, l'épaisseur, au carré. C'est le terme qui domine tout le reste.
- V, la largeur de la matrice. Il est au dénominateur : un V plus large demande moins de force.
- 1,42, un coefficient empirique de pliage en l'air, communément admis en atelier.
Notre abaque de pliage applique cette formule pour les épaisseurs de 1 à 10 mm et quatre matières, avec la longueur pliée en paramètre. C'est plus rapide que de la poser à la main entre deux pièces.
L'épaisseur au carré, la seule chose à retenir
C'est l'intuition qui manque le plus souvent, et celle qui coûte le plus cher.
Un acier doux de 2 mm sur un V de 16 mm demande environ 14 tonnes par mètre. Le même acier en 4 mm, sur un V de 32 mm, demande environ 28 tonnes par mètre. Mais si vous gardez le V de 16 mm, parce que c'est celui qui est monté, vous passez à 57 tonnes par mètre.
Autrement dit : doubler l'épaisseur sans changer de matrice ne double pas le besoin, il le quadruple. C'est ainsi qu'une presse de 100 tonnes qui faisait la série précédente sans sourciller cale sur la suivante.
Trois erreurs qui coûtent une tôle
Chiffrer sur le V idéal, plier sur le V disponible. Le devis suppose un V de 32 mm, l'atelier a un V de 16 mm monté et personne ne change l'outillage pour six pièces. La force double, la presse peine, l'angle dérive.
Oublier la longueur. Le tonnage se compte par mètre. Une pièce de 3 mètres demande trois fois la force d'une pièce d'un mètre, et la plupart des presses ne délivrent pas leur tonnage nominal sur toute la longueur du tablier : au-delà d'une certaine portée, le tablier fléchit et l'angle varie d'un bout à l'autre du pli.
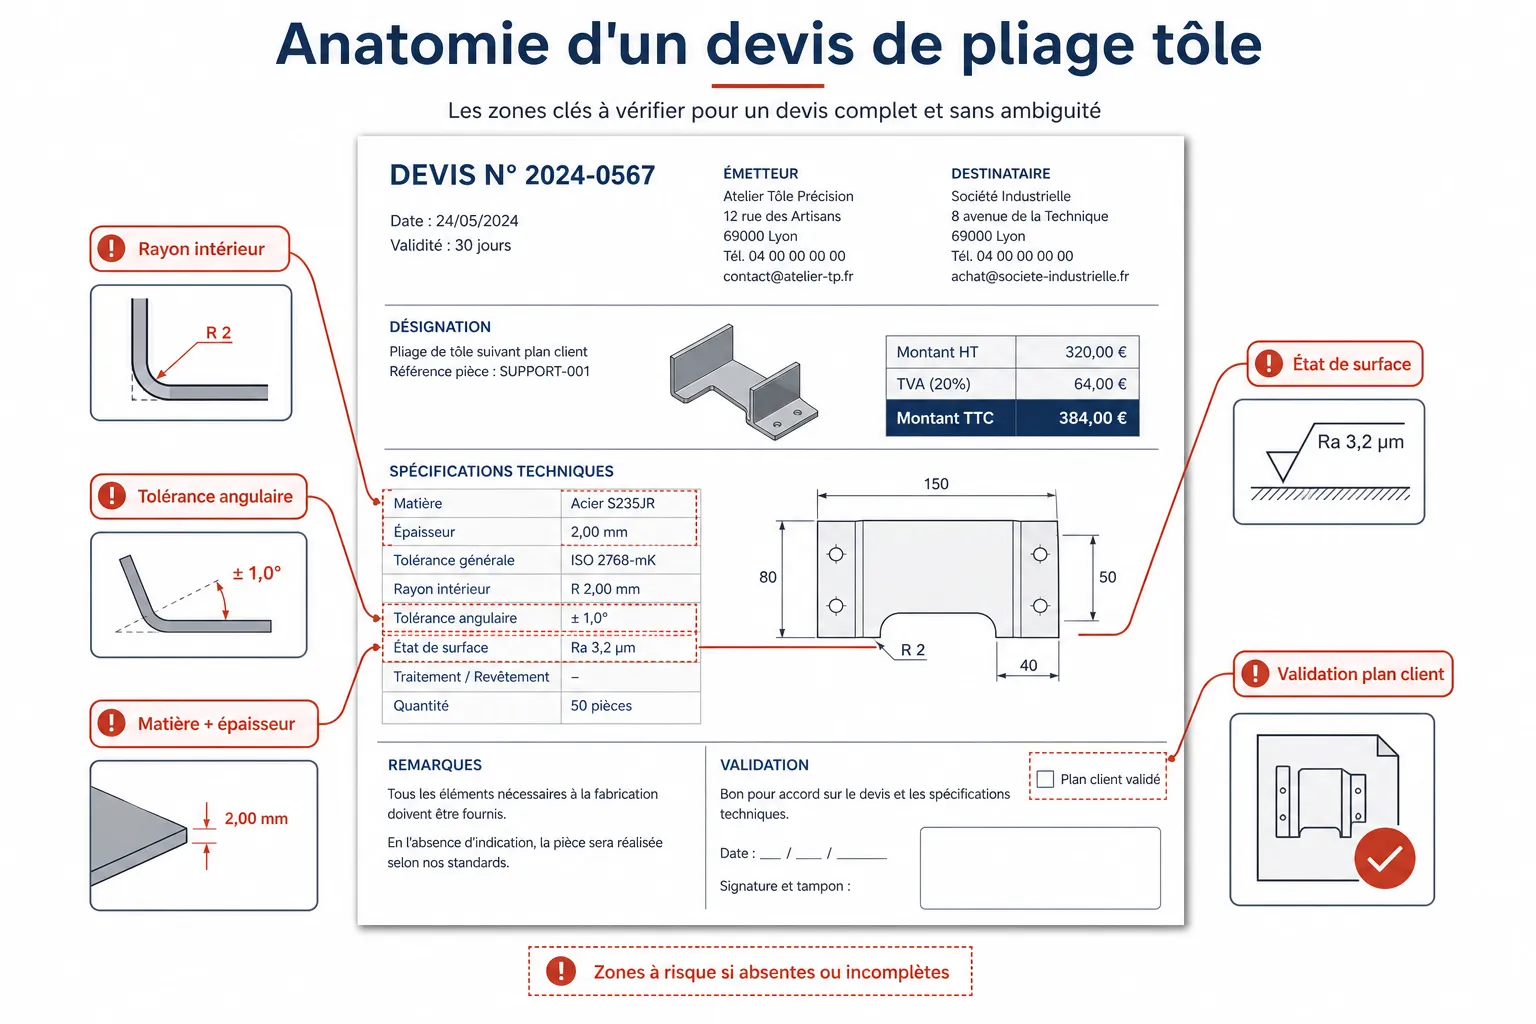
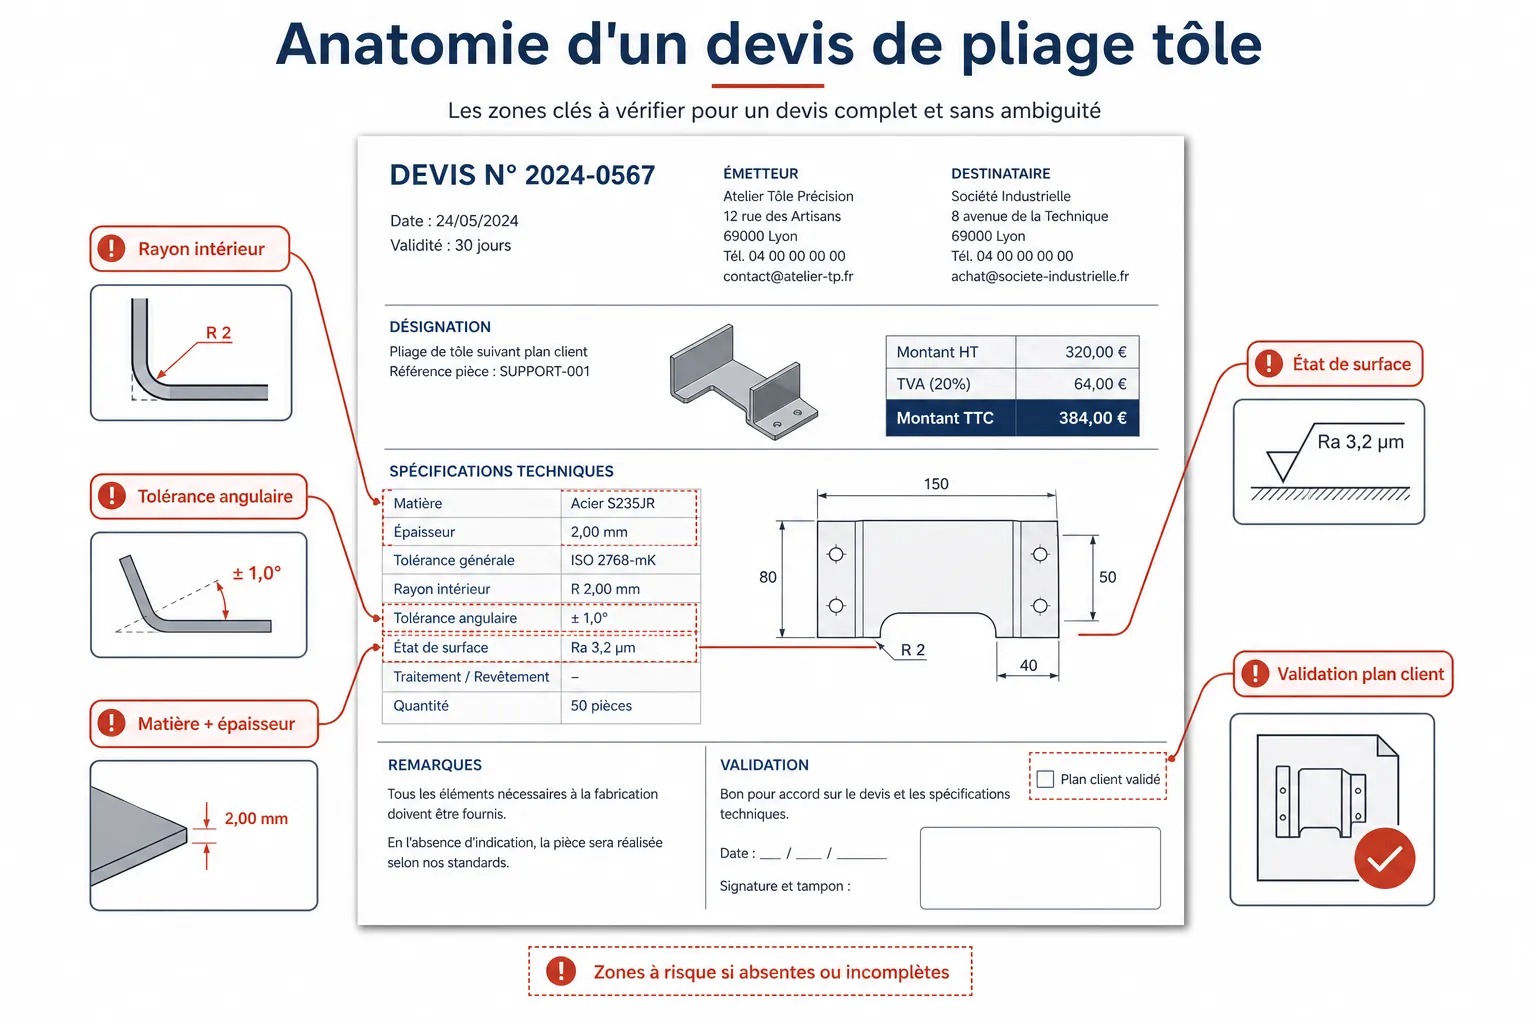
Confondre pliage en l'air et calibrage. Un client qui exige un angle au demi-degré près impose un calibrage en fond de matrice. La formule ci-dessus ne s'applique plus : comptez trois à cinq fois plus. Une pièce qui passait en l'air sur votre presse peut devenir infaisable avec la même géométrie et une tolérance plus serrée.
Ce que ça change sur le devis
La force n'est pas qu'une contrainte machine, c'est un poste de prix. Trois conséquences directes.
Le choix du V devient une décision commerciale. Élargir le V réduit la force, donc permet de plier sur une presse plus petite, donc libère la grosse. Mais il augmente le rayon obtenu, ce que le client n'a peut-être pas accepté. Voir notre article sur le rayon de pliage minimal.
La longueur de pliage entre dans le temps de cycle. Une pièce longue demande deux opérateurs ou un suiveur de tôle. Ce n'est pas la même minute que la même pièce en 500 mm.
Une tolérance serrée change de machine. Et donc de coût horaire. Si votre grille de prix ne distingue pas le pliage en l'air du calibrage, vous vendez le second au prix du premier.
Vérifier avant de débiter, pas après
Le pire moment pour découvrir un problème de tonnage, c'est quand la tôle est déjà découpée. La matière est consommée, le délai est engagé, et il ne reste que des mauvaises options : sous-traiter en urgence, élargir le V et renégocier le rayon, ou refaire la pièce.
La vérification tient en trois questions, à poser au moment du devis :
- Quelle est la force par mètre pour cette matière, cette épaisseur et ce V ?
- Quelle est la longueur pliée la plus grande de la pièce ?
- Le produit des deux passe-t-il sur la presse qui sera libre ce jour-là ?
Trois questions, deux minutes, et la quasi-totalité des mauvaises surprises disparaît.
L'intérêt d'automatiser ce contrôle
C'est exactement le genre de vérification qu'un humain fait bien la première fois, moins bien la dixième, et plus du tout quand il y a douze devis en attente.
Koventor connaît vos presses, vos matrices et vos matières. Une pièce dont le tonnage dépasse votre capacité est signalée à la saisie, avec le V qui la rendrait faisable. Le client n'obtient pas un devis pour une pièce que vous ne pouvez pas produire, et vous n'apprenez pas le problème le jour du pliage.
Le calcul du développé et l'abaque font la même chose à la main, gratuitement. Servez-vous-en : c'est le meilleur moyen de vérifier que nos chiffres sont les vôtres avant d'aller plus loin.