TLDR : la tôle galvanisée se travaille comme l'acier brut, mais elle impose des contraintes spécifiques à la découpe, au pliage et surtout à la santé des opérateurs. Ces contraintes ont un coût réel, et il faut les intégrer au devis dès le départ, pas en rattrapage.
Un client envoie un croquis griffonné avec la mention « galva » dans un coin. Ce détail change tout. Le matériau est plus rigide que du brut à épaisseur équivalente, la zinc réagit mal à certains procédés, et les fumées dégagées lors de la découpe ou du soudage sont classées dangereuses. Autant de paramètres que le deviseur doit avoir en tête avant de sortir un prix.
Ce que change le zinc sur le comportement de la tôle
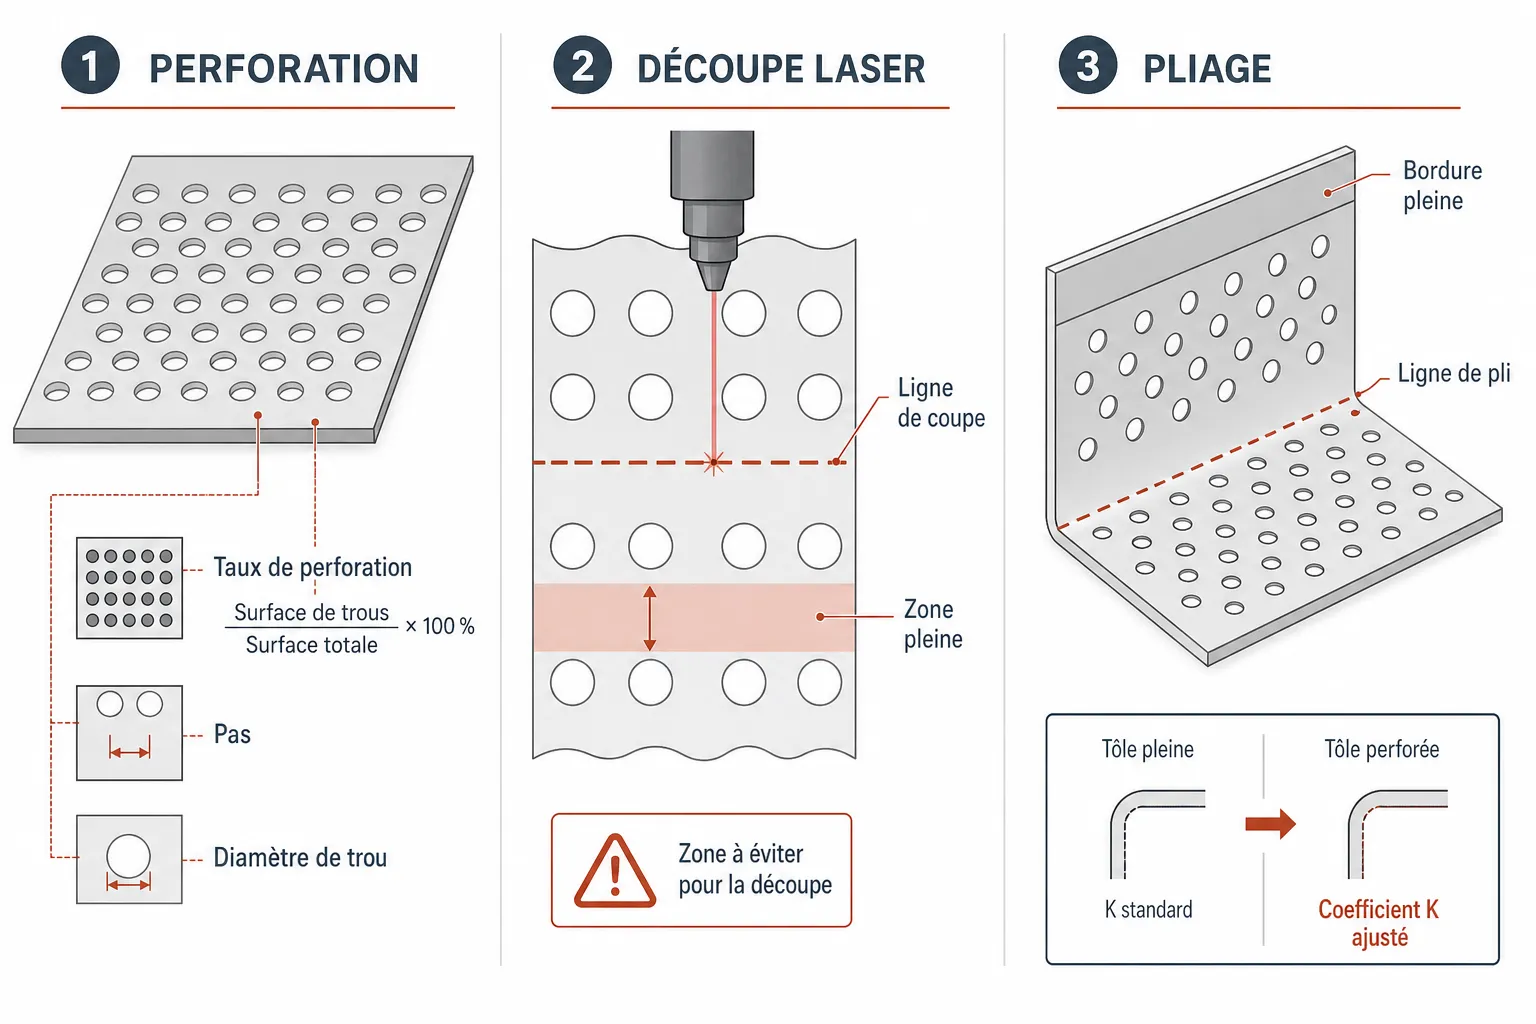
Le revêtement zinc modifie mécaniquement le comportement de la tôle galvanisée. La couche de zinc ajoute de la rigidité. À épaisseur nominale identique, vous obtenez un retour élastique légèrement différent au pliage. Ce n'est pas spectaculaire, mais sur un angle précis ou un rayon serré, ça joue.
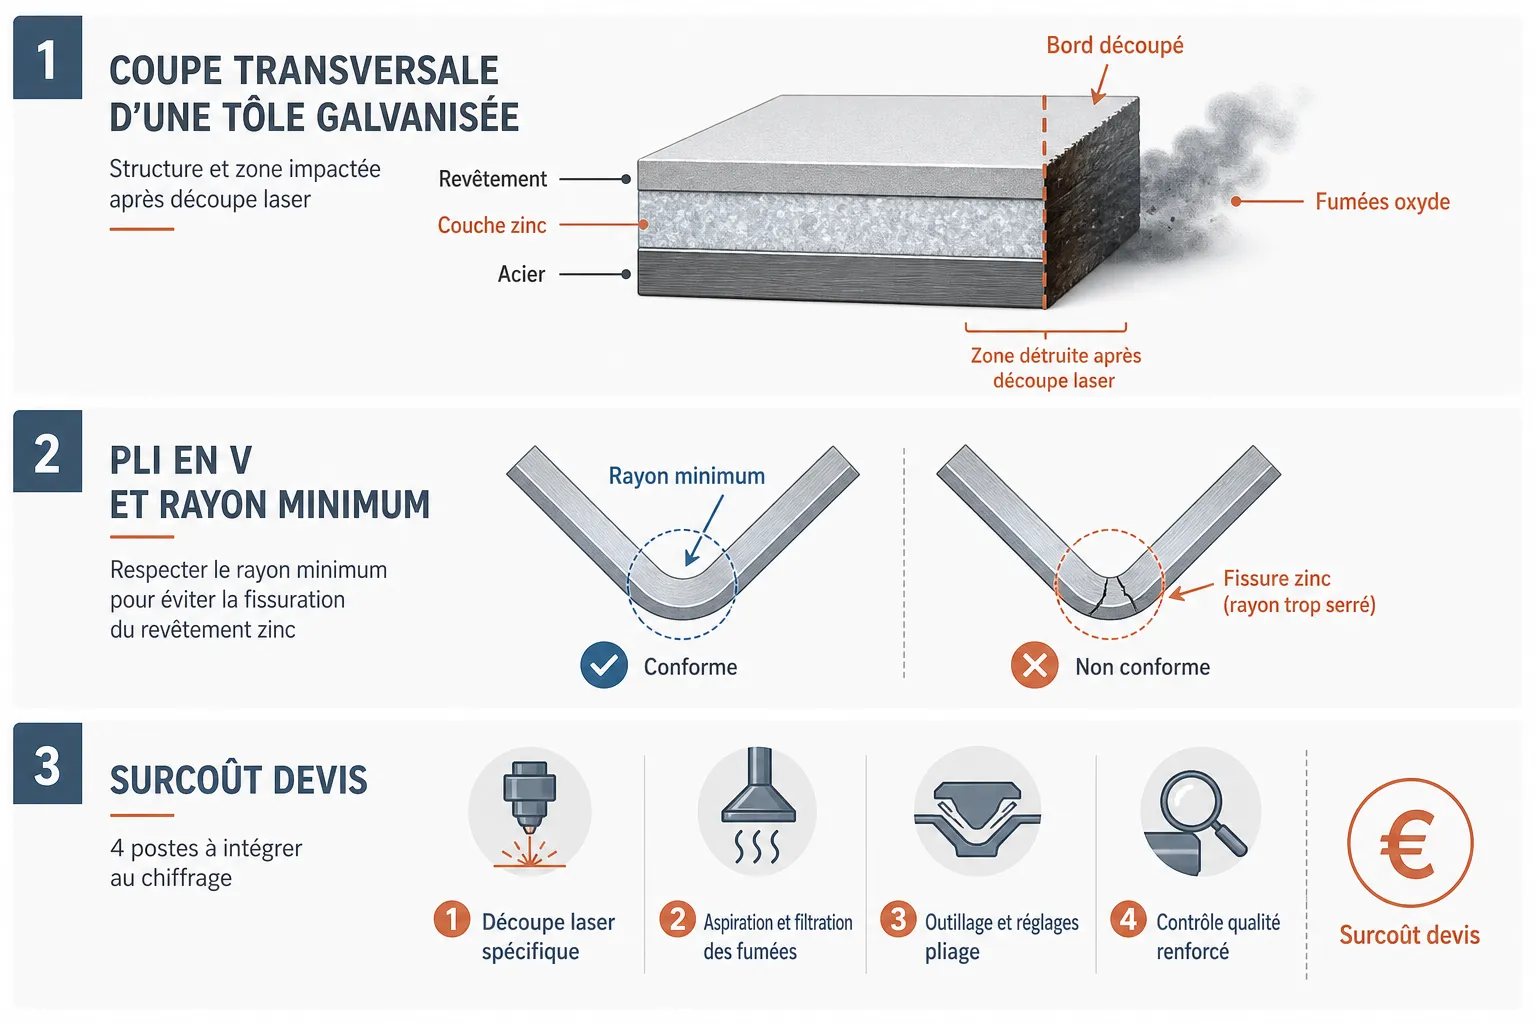
Le zinc se fissure si le rayon de pliage est trop faible. Un rayon minimum plus élevé qu'en acier brut doit être anticipé pour éviter l'écaillage du revêtement sur l'extérieur du pli. Ce point est rarement mentionné dans les croquis clients. C'est au deviseur de le signaler avant de valider la faisabilité.
L'épaisseur du revêtement varie selon la norme de galvanisation choisie. Galvanisation à chaud, électrozingage, Sendzimir : les tolérances dimensionnelles ne sont pas les mêmes. Ce détail compte quand les pièces doivent s'emboîter.
Découpe laser sur tôle galvanisée : ce qui coince vraiment
La découpe laser fonctionne sur la tôle galvanisée. Mais le zinc en fusion dégage des fumées denses. L'extraction doit être efficace, et ce n'est pas toujours le cas sur des machines anciennement calibrées pour l'acier brut uniquement.
La qualité de coupe est souvent bonne, mais la zone affectée thermiquement détruit localement le revêtement zinc. Sur les bords découpés, il n'y a plus de protection. Le client doit en être informé. Si la pièce est destinée à un environnement corrosif, une reprise ou un traitement de bord peut être nécessaire.
Le plasma et la découpe jet d'eau posent des questions différentes. Le jet d'eau préserve le revêtement mais est plus lent sur les formes complexes. Le plasma chauffe davantage et dégrade plus largement la zone de coupe. Choisir le procédé, c'est aussi choisir ce qu'on livre au client en termes de qualité de bord.
Pliage de tôle galvanisée : les réglages à ne pas oublier
Le pliage en presse plieuse ne nécessite pas d'outillage spécifique. Mais les paramètres de pliage méritent d'être ajustés. Le retour élastique peut varier légèrement selon l'épaisseur du revêtement et la nuance d'acier sous-jacent.
L'écaillage du zinc sur les rayons intérieurs est le défaut le plus fréquent en production. Il survient quand le rayon de poinçon est trop serré. Prévoir un rayon minimum adapté à l'épaisseur totale (acier + zinc) est la règle de base pour livrer une pièce propre.
Certains ateliers protègent l'outil par un film plastique fin entre le poinçon et la tôle. Ça réduit les marques sur la face zinc visible. Ce n'est pas systématique, mais c'est une option à proposer sur les pièces esthétiques ou les commandes de finition soignée.
Quelles précautions de santé intégrer au chiffrage ?
C'est le point que les ateliers sous-estiment le plus souvent. La découpe et le soudage de tôle galvanisée génèrent des oxydes de zinc. Ces fumées sont classées comme nocives. Une exposition prolongée provoque ce qu'on appelle la fièvre des métaux, avec des symptômes grippaux.
Une ventilation ou une aspiration localisée n'est pas optionnelle : c'est une obligation pour protéger les opérateurs et rester dans les règles. Si votre atelier n'est pas équipé pour travailler le galva en soudage, il faut le dire au client et orienter vers un sous-traitant adapté, ou refuser la prestation de soudage.
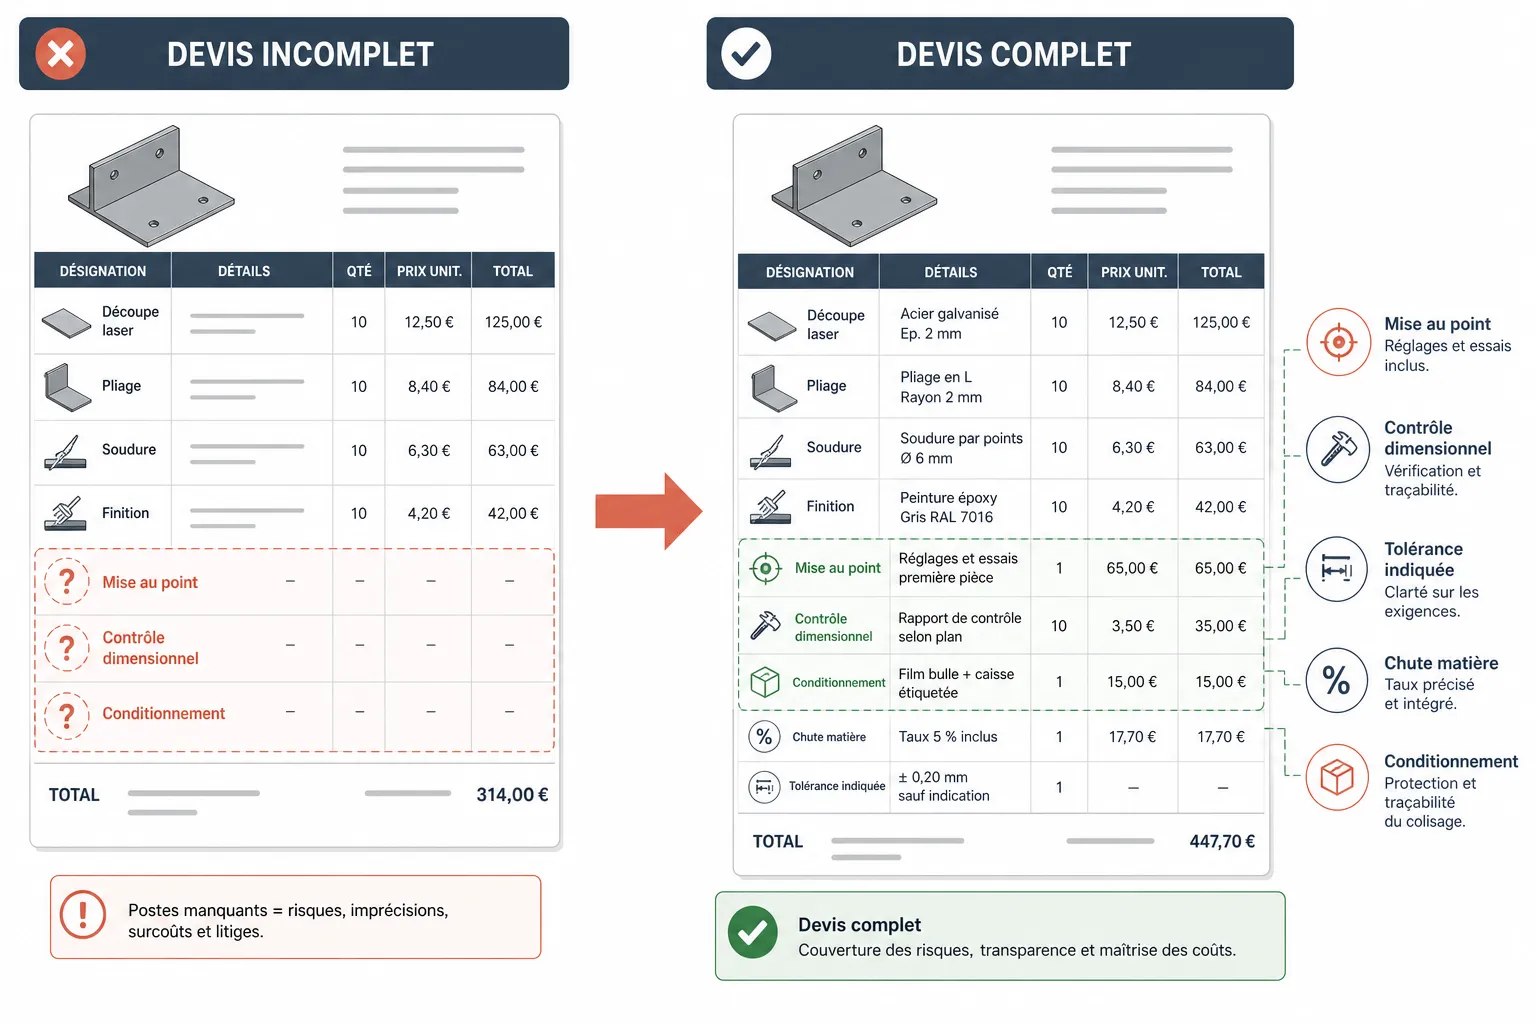
Ces équipements ont un coût de maintenance et d'amortissement. Ce coût doit être répercuté dans le tarif horaire ou dans un poste spécifique du devis. Ne pas le faire, c'est travailler à perte sur les commandes galva.
Comment chiffrer une commande en tôle galvanisée sans se planter ?
Le premier réflexe est de vérifier la spécification exacte du matériau. Galva à chaud ou électrozingué ? L'épaisseur nominale inclut-elle le revêtement ? Le client a-t-il précisé une norme ? Un croquis scanné ne contient pas toujours ces informations.
Voici les postes à ne pas oublier lors du chiffrage :
- Surcoût matière par rapport à l'acier brut équivalent
- Ajustement du temps de découpe si le procédé est moins rapide
- Reprise ou traitement de bord si les zones découpées doivent rester protégées
- Coût d'extraction et de ventilation si du soudage est prévu
- Éventuelles mises au rebut liées à l'écaillage sur prototypes
Le vrai risque, c'est de devis réflexe où on applique le même tarif qu'en acier brut et où on découvre les surcoûts en cours de production. Si vous recevez des croquis clients régulièrement, un configurateur qui lit les croquis et intègre vos contraintes matière dès le départ vous évite ces oublis coûteux.
Mon avis
La tôle galvanisée n'est pas un matériau difficile. Mais elle concentre trois zones de risque : la santé des opérateurs, la qualité de bord après découpe, et le chiffrage incomplet.
Mon conseil : créez une fiche interne spécifique au galva dans votre atelier. Rayons minimum par épaisseur, procédés autorisés, postes de surcoût systématiques. Cette fiche vous fait gagner du temps à chaque devis et réduit les erreurs de fabrication. Un quart d'heure à construire une fois, des semaines de litiges évitées.
Et si vous recevez des croquis au format scanné ou photo, c'est là que ça coince le plus. L'information matière est souvent écrite à la main dans un coin, avec des abréviations que tout le monde ne lit pas pareil. Structurer la lecture de ces croquis avant de sortir un devis, c'est la première chose à industrialiser.
Questions fréquentes
Peut-on souder de la tôle galvanisée ? Oui, mais il faut une aspiration efficace des fumées d'oxyde de zinc. Sur certains assemblages, on élimine le zinc localement avant de souder, puis on reprend la protection après. C'est un poste de travail à part entière.
Le zinc est-il détruit par la découpe laser ? Sur les bords découpés, oui. Le revêtement est vaporisé dans la zone de coupe. La surface de la tôle autour du trait reste protégée. Il faut informer le client si les bords sont exposés à la corrosion.
Faut-il un outillage spécial pour plier du galva ? Non, la presse plieuse standard convient. Mais il faut adapter le rayon de poinçon et, sur les pièces visibles, prévoir une protection de surface pour éviter les marques.