TLDR : dans un atelier de tôlerie, le goulot n'est presque jamais la machine. C'est le passage entre le devis et le lancement en production. Corriger ça, c'est gagner du temps sur chaque affaire sans embaucher. Voici comment structurer ce flux concrètement.
Où ça coince vraiment dans un atelier de tôlerie
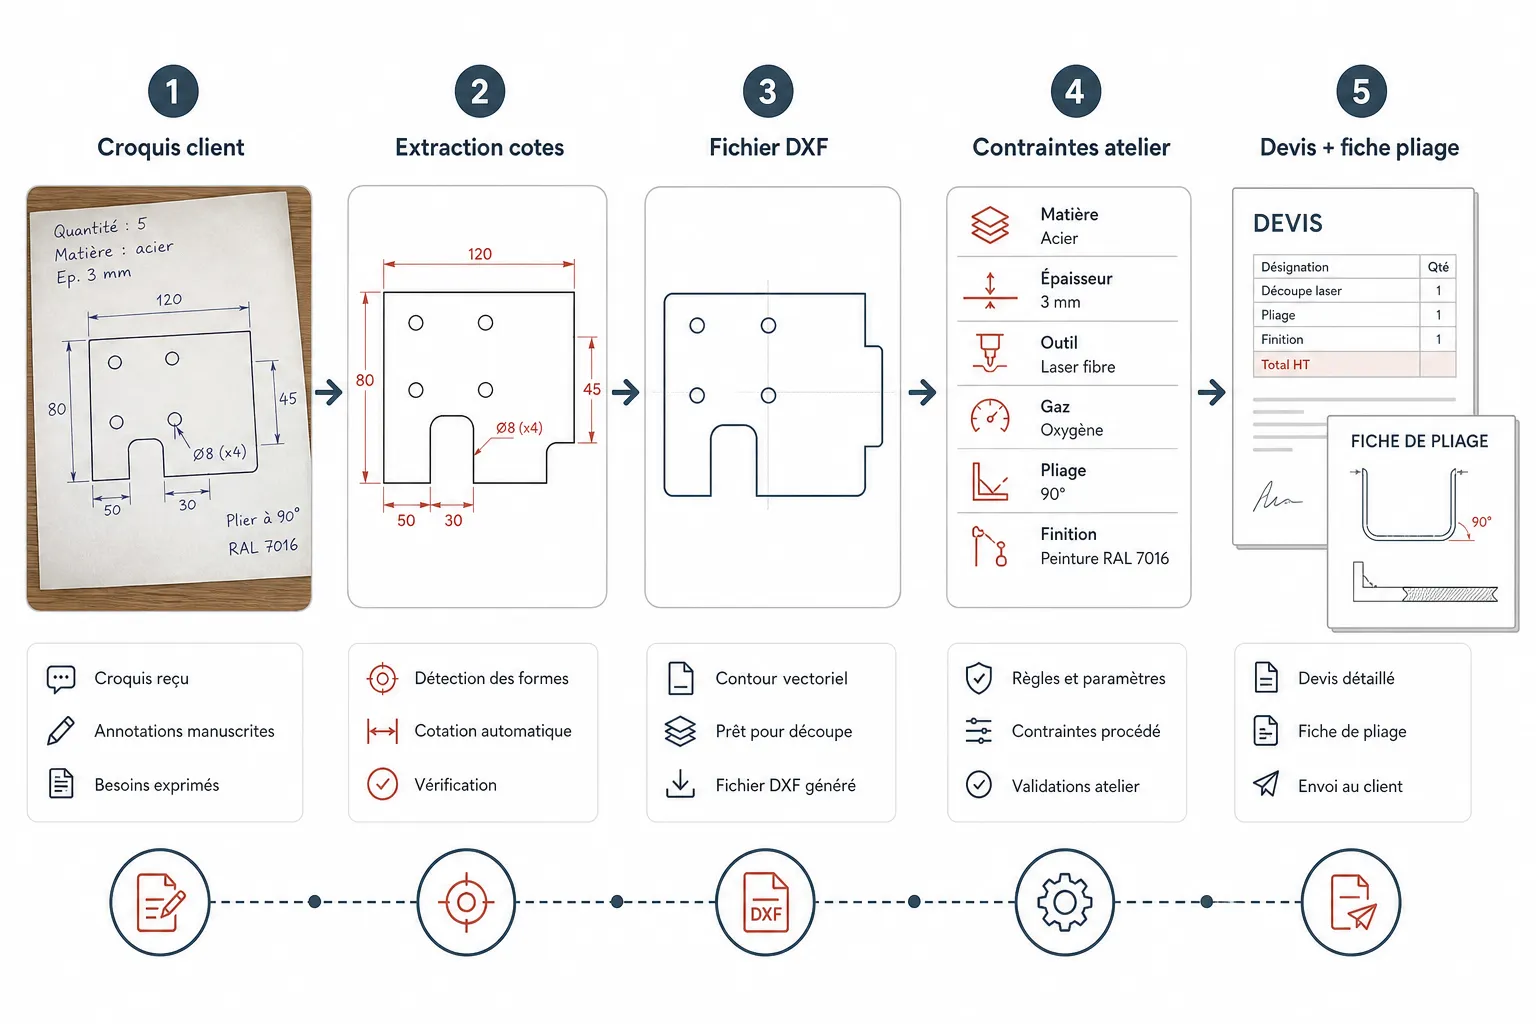
Le client envoie un croquis. Parfois un PDF scanné, parfois une photo de serviette en papier, parfois un dessin coté au stylo. Le deviseur doit comprendre la pièce, retrouver les contraintes matière, calculer les développés, estimer le temps de pliage. Et répondre vite, parce que le client demande aussi à deux autres ateliers.
Le vrai problème, c'est que l'information se perd entre le devis et l'opérateur. Le deviseur sait ce qu'il a chiffré. L'opérateur reçoit un bon de travail incomplet. Et entre les deux, personne n'a formalisé la fiche de pliage, les tolérances retenues, le sens de pliage. Résultat : on refait le travail de dépouillement à la machine.
C'est une perte sèche. Pas spectaculaire, mais constante. Elle s'accumule affaire après affaire.
Les quatre étapes d'un flux sain
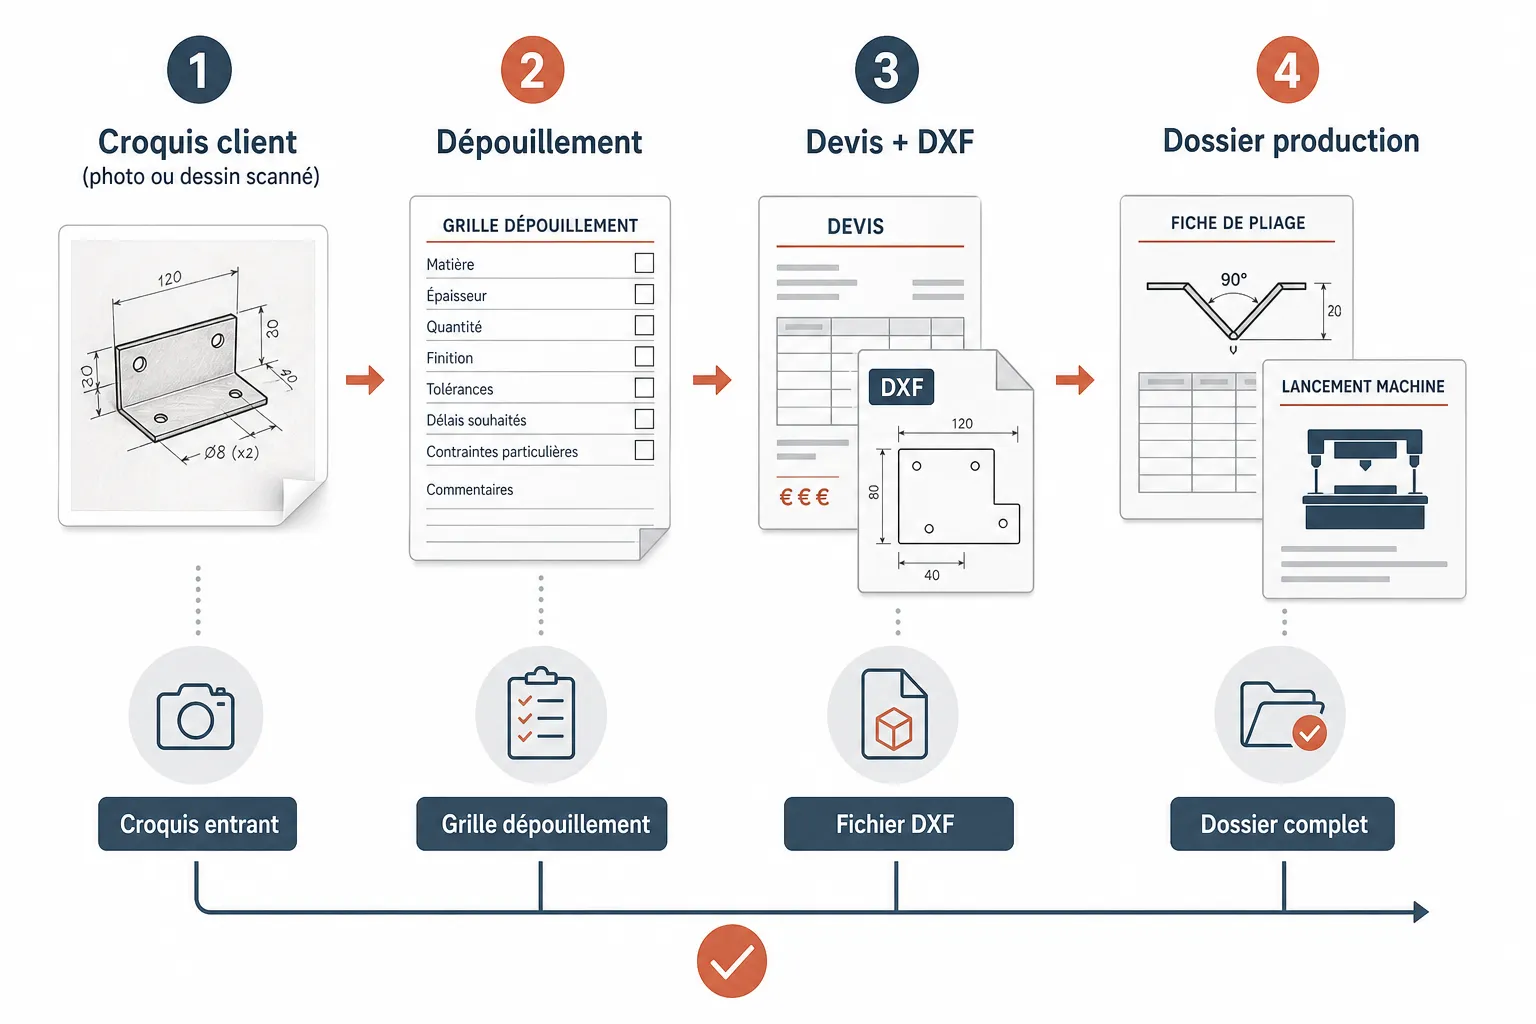
Un flux bien construit suit quatre temps distincts. Réception et dépouillement du croquis. Chiffrage avec les contraintes de l'atelier. Validation et émission du devis. Puis transmission en production avec un dossier complet.
Chaque étape doit produire un document exploitable par l'étape suivante, pas une note dans un coin de bureau. Le devis produit une fiche technique. La fiche technique alimente le lancement machine. Rien ne devrait repartir de zéro.
Ce n'est pas une question de logiciel. C'est une question de discipline et de format. Un atelier qui travaille encore avec des tableurs peut avoir un flux propre. Un atelier bien équipé peut avoir un flux catastrophique si les documents ne se parlent pas.
Dépouillement du croquis : l'étape qu'on bâcle trop souvent
La plupart des erreurs de production naissent ici. Un rayon de pliage mal lu. Une cote hors-tout confondue avec une cote de développé. Un matériau supposé parce que le client n'a rien précisé.
Le bon réflexe : poser les questions avant de chiffrer, pas après. Un aller-retour client au stade du devis ne coûte rien. Un aller-retour après découpe laser coûte une chute, du temps machine et un client agacé.
Formaliser une grille de dépouillement, même simple, réduit ces allers-retours de moitié. Matière, épaisseur, traitement de surface, tolérances critiques, quantité et délai souhaité : ces sept points couvrent la majorité des pièces courantes. Si le croquis ne répond pas à l'un d'eux, on demande avant de chiffrer.
Chiffrage : relier le devis aux contraintes réelles de l'atelier
Un devis juste, c'est un devis qui tient compte de ce que l'atelier sait faire, de ses temps de réglage réels, de ses chutes habituelles, de ses prix matière actuels. Pas d'un barème théorique sorti d'un logiciel générique.
Le deviseur qui connaît son atelier chiffre vite et juste. Celui qui arrive de l'extérieur, ou qui remplace quelqu'un, rame parce que les contraintes ne sont écrites nulle part. C'est le problème classique de la connaissance tacite : tout est dans la tête du patron ou du deviseur senior.
Écrire les contraintes de l'atelier une fois pour toutes, c'est l'investissement le plus rentable qu'un responsable puisse faire. Longueur max de pliage, épaisseurs traitées par machine, matières acceptées, minimums de commande : un document d'une page suffit. Et il devient la base du chiffrage pour tout le monde.
Si vous automatisez une partie du dépouillement, regardez comment d'autres ateliers ont structuré ce passage sur les cas d'usage concrets de configurateurs croquis-devis. Ça donne des idées sur ce qui est faisable sans tout réinventer.
Transmission en production : le dossier qui évite les appels
Un opérateur qui doit appeler le bureau pour savoir quelle épaisseur il doit monter, c'est un flux cassé. Un dossier de production complet contient le fichier DXF prêt à l'emploi, la fiche de pliage avec séquence et angles, et la matière validée. Rien d'autre, mais rien de moins.
La fiche de pliage est souvent le parent pauvre du dossier. On envoie le DXF, on oublie la fiche. Résultat : l'opérateur reconstruit la séquence de tête, parfois correctement, parfois non.
Un dossier de production incomplet est une cause de non-conformité aussi fréquente qu'un mauvais réglage machine. La solution n'est pas de faire confiance à l'expérience des opérateurs, elle est de ne jamais les mettre en situation de deviner.
Mon avis
J'ai vu des ateliers avec des machines récentes perdre des heures par semaine sur des aller-retours évitables. Et des ateliers plus modestes tourner proprement parce que leur dossier de production était carré.
Mon conseil : avant de chercher un outil, cartographiez vos pertes. Notez pendant deux semaines combien de fois vous relancez un client pour une info manquante, combien de fois l'opérateur vous appelle depuis la machine, combien de pièces partent en reprise. Ce relevé brut dit tout sur où agir en premier.
Le flux devis-production d'un atelier de tôlerie, ça se dessine en une heure avec les bonnes personnes autour d'une table. L'exécuter, c'est ensuite une question de rigueur quotidienne, pas de budget. Les outils viennent après, pour automatiser ce qui est déjà propre. Pas pour masquer ce qui est bancal.
Si vous êtes en train de revoir votre façon de traiter les croquis entrants, le configurateur de Koventor, qui lit les croquis clients et sort devis, DXF et fiche de pliage, a été conçu exactement pour ce maillon-là.
Questions fréquentes
Comment gérer un client qui envoie des croquis incomplets ? Ayez une liste de questions standard prête à copier-coller. Envoyez-la dès réception, avant même d'ouvrir le croquis. Ça cadre la relation et ça vous évite de chiffrer dans le vide.
Faut-il un ERP pour avoir un bon flux devis-production ? Non. Un ERP aide à suivre les affaires, mais un bon flux repose d'abord sur des documents bien définis et des habitudes claires. Beaucoup d'ateliers fonctionnent bien avec des outils simples et un process écrit.
Qui doit être responsable de la fiche de pliage, le deviseur ou l'opérateur ? Le deviseur. Il est le seul à avoir compris le croquis du client et à avoir retenu les choix techniques. L'opérateur applique, il ne doit pas interpréter.